Hotline:


Nếu bạn đang làm việc trong ngành gia công cơ khí, chắc hẳn không ít lần bạn phải đau đầu vì mũi khoan bị gãy, lỗ khoan không tròn, hoặc phoi bị kẹt cứng trong rãnh thoát phoi. Đây là những vấn đề rất phổ biến, nhưng phần lớn đều có nguyên nhân rõ ràng và cách khắc phục cụ thể.
Bài viết này sẽ giúp bạn:
- Biết cách chọn đúng loại mũi khoan cho từng nhu cầu gia công.
- Nhận diện các dạng phoi khoan để đoán biết mũi khoan đang hoạt động tốt hay có vấn đề.
- Nắm được nguyên nhân và cách xử lý từng loại sự cố thường gặp khi khoan.
Hướng dẫn lựa chọn dụng cụ khoan
Trong số các loại mũi khoan đã thảo luận trước đó, mũi khoan sâu (gun drill) là dụng cụ chuyên dụng cho gia công lỗ sâu, do đó có mục đích sử dụng riêng biệt. Ba loại còn lại gồm mũi khoan nguyên khối, mũi khoan có đầu thay thế, và mũi khoan gắn mảnh cắt (indexable-insert drill) lại có phạm vi ứng dụng khá gần nhau. Về cơ bản ba loại mũi khoan trên có sự chồng lấp về kích thước đường kính và tỷ lệ chiều dài trên đường kính (L/D).
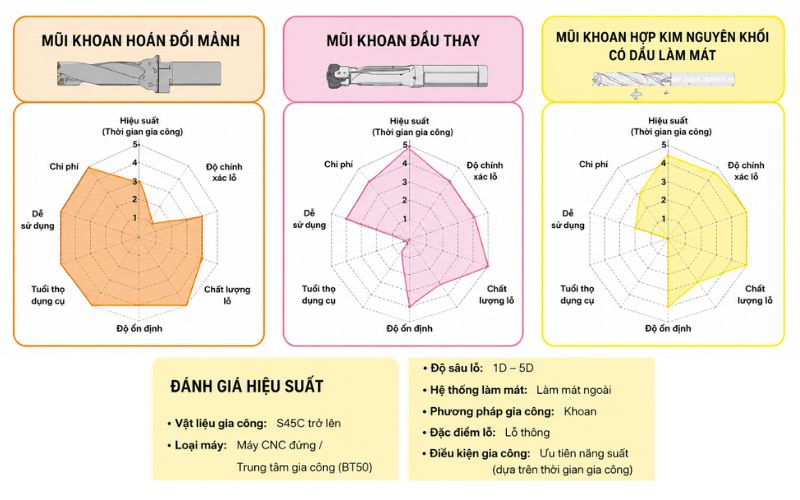
Tóm tắt đánh giá về từng loại mũi khoan dựa trên các tiêu chí khác nhau bằng biểu đồ Radar.
Vì vậy, việc chọn đúng loại trong ba loại này mới là điều nhiều người còn phân vân, các bạn có thể tham khảo dưới đây.
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Có thể lựa chọn tùy theo nhu cầu, ưu tiên trong gia công, cụ thể:
- Ưu tiên độ chính xác đường kính lỗ hoặc hiệu suất gia công cao → Chọn mũi khoan nguyên khối hoặc mũi khoan có đầu thay thế. Hai loại này cho chất lượng bề mặt lỗ và độ chính xác gần như tương đương nhau, nhưng mũi khoan có đầu thay thế lại tiết kiệm chi phí hơn vì chỉ cần thay đầu cắt khi mòn, không phải bỏ cả cây khoan.
- Ưu tiên chi phí thấp, cần gia công đa năng, hoặc phải khoan trên bề mặt nghiêng → Chọn mũi khoan gắn mảnh cắt. Loại này cho phép thay mảnh cắt nhanh, linh hoạt điều chỉnh đường kính, và xử lý tốt các bề mặt không bằng phẳng.
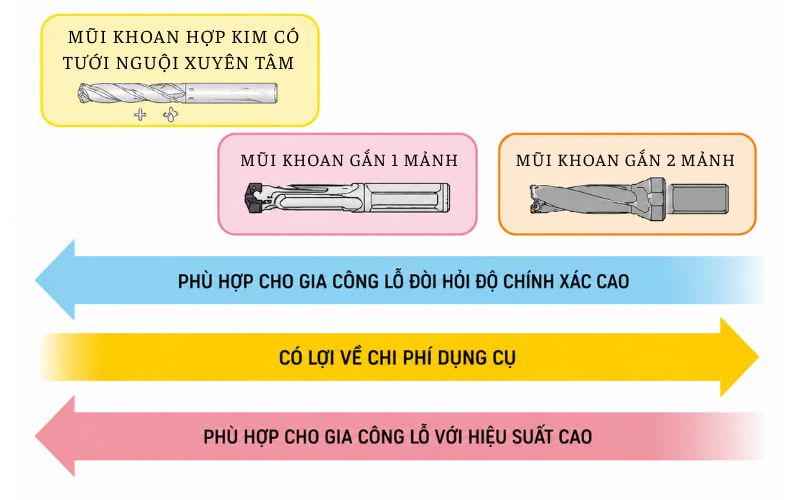
Nói ngắn gọn: nếu bài toán của bạn là "lỗ phải thật chuẩn", hãy chọn nguyên khối hoặc đầu thay thế. Nếu bài toán là "tiết kiệm và linh hoạt", hãy chọn mảnh cắt.
Vì Sao Mũi Khoan Hai Rãnh Hay Gặp Sự Cố?
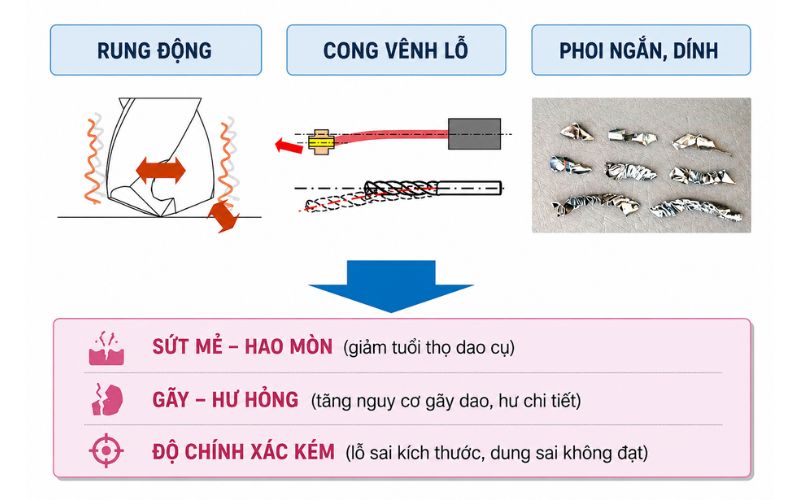
Vì Sao Mũi Khoan Hai Rãnh Hay Gặp Sự Cố?
Với mũi khoan hai rãnh (bao gồm cả loại nguyên khối và loại có đầu thay thế), hai nhóm sự cố thường gặp nhất là:
- Hư hỏng dụng cụ: mẻ lưỡi, gãy mũi khoan, nứt vỡ.
- Độ chính xác lỗ kém: lỗ không tròn, lỗ bị lệch, không thẳng.
Phần lớn các sự cố này bắt nguồn từ ba nguyên nhân chính:
- Rung động trong quá trình gia công
- Lệch tâm lỗ (mũi khoan bị lệch hướng khi cắt)
- Hình thành phoi bất thường
Điều đặc biệt là rung động và lệch tâm lỗ lại chịu ảnh hưởng rất lớn từ độ chính xác khi lắp đặt dụng cụ, cụ thể là sai lệch vị trí, độ nghiêng, độ đảo, và chênh lệch chiều cao giữa các lưỡi cắt.
Còn về hình dạng phoi, đây chính là "tín hiệu cảnh báo sớm" quan trọng nhất mà bạn có thể quan sát trực tiếp ngay tại xưởng. Nhìn vào phoi, bạn gần như có thể đoán được mũi khoan đang chạy ổn hay đang gặp trục trặc.
Nhận Diện Các Dạng Phoi Khi Khoan Và Cách Xử Lý
Phoi dạng xoắn ốc hình nón và phoi chuyển tiếp: Dấu hiệu gia công tốt
Khi mũi khoan vừa chạm vào vật liệu, cho đến khi các góc ngoài của lưỡi cắt ăn sâu vào phôi, phoi chưa bị thành lỗ giới hạn nên nó cuộn tự do thành hình xoắn ốc hình nón.
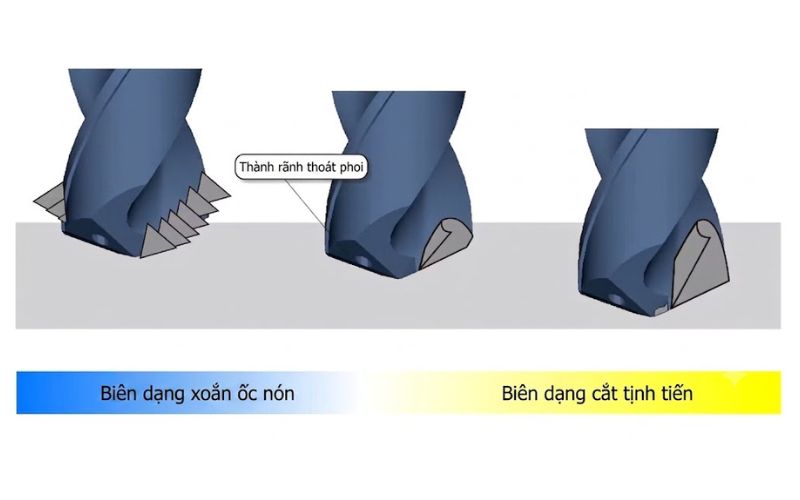
Quá trình hình thành phoi của mũi khoan hai lưỡi cắt
Sau đó, khi phoi bắt đầu bị thành lỗ chèn ép, nó sẽ cuộn lại khoảng một vòng rưỡi, gọi là phoi dạng chuyển tiếp.
Nếu bạn thấy dạng phoi này, xin chúc mừng điều kiện gia công của bạn đang ở mức đạt yêu cầu, không cần can thiệp gì thêm.
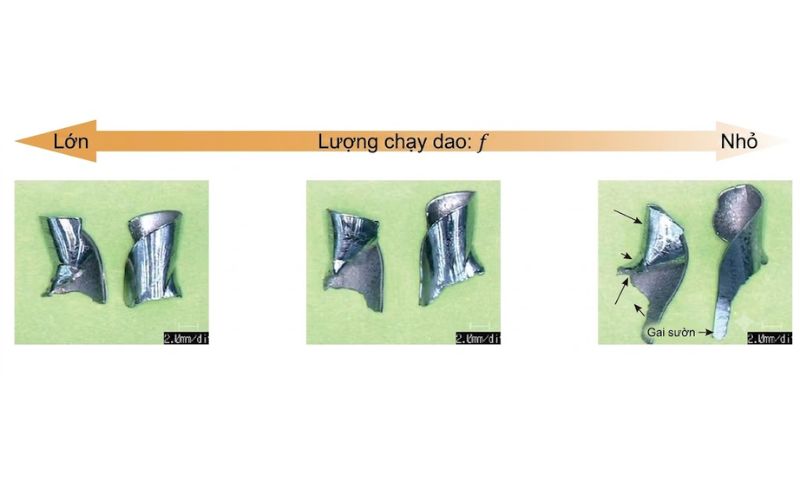
Phoi dạng gai - Cảnh báo hiện tượng "rifling"
Đây là dạng phoi có hình gai nhọn, xuất hiện khi mũi khoan gặp hiện tượng gọi là rifling, tức là hiện tượng tạo ra các vết xước xoắn ốc gần miệng lỗ.
Nguyên nhân: Mũi khoan bị lệch do lực cắt hoặc do độ đảo của lưỡi cắt. Khi đó, hai điểm A và B trên lưỡi ngang (chisel edge) sẽ luân phiên đóng vai trò tâm quay tạm thời, khiến lỗ khoan bị méo thành hình đa giác (tam giác đều, ngũ giác đều...). Hậu quả là độ tròn của lỗ giảm, đường kính lỗ tăng lên ngoài ý muốn, và phần gờ dẫn hướng (margin) cắt lẹm vào vật liệu - đây chính là nguyên nhân tạo ra hình gai nhọn trên phoi.
Nói cách khác: thấy phoi dạng gai là dấu hiệu mũi khoan đang chạy không ổn định, và nguy cơ gãy dụng cụ đang tăng lên.
Cách khắc phục:
- Kiểm tra và cải thiện độ chính xác lắp đặt, đặc biệt là độ đảo của mũi khoan.
- Nếu dụng cụ có rãnh thoát phoi dài, nó vốn dễ bị lệch hơn — nên xem lại phương pháp gia công hoặc điều chỉnh thông số cắt.
- Với mũi khoan có tỷ lệ L/D ≥ 8 (khoan sâu), nên dùng lỗ dẫn hướng (pilot hole) trước và áp dụng quy trình khoan sâu chuẩn trên trung tâm gia công (MC).
- Thử tăng tốc độ tiến dao, việc này làm tăng lực đẩy, giúp mũi khoan chạy ổn định hơn và hạn chế hiện tượng rifling.
Phoi có bước dài - Cẩn thận với vật liệu dẻo
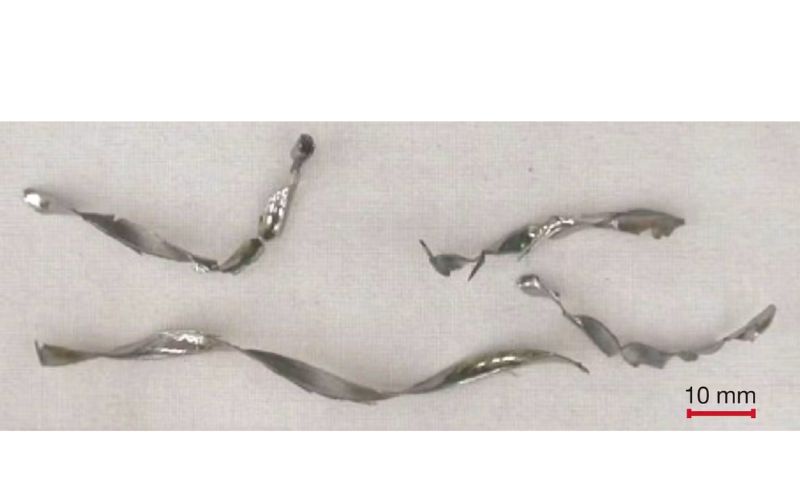
Loại phoi này thường xuất hiện khi gia công các vật liệu có độ dẻo cao như thép cacbon thấp, thép hợp kim thấp, hoặc thép cường độ cao, kết hợp với tốc độ tiến dao tương đối lớn.
Rủi ro: Phoi có thể quấn quanh mũi khoan hoặc lọt vào khe hở của ống kẹp (collet), gây trầy xước hoặc hư hỏng dụng cụ.
Cách khắc phục: Đơn giản là giảm tốc độ tiến dao.
Phoi dạng ống xếp loại 1 - thường gặp khi khoan vật liệu bền cao
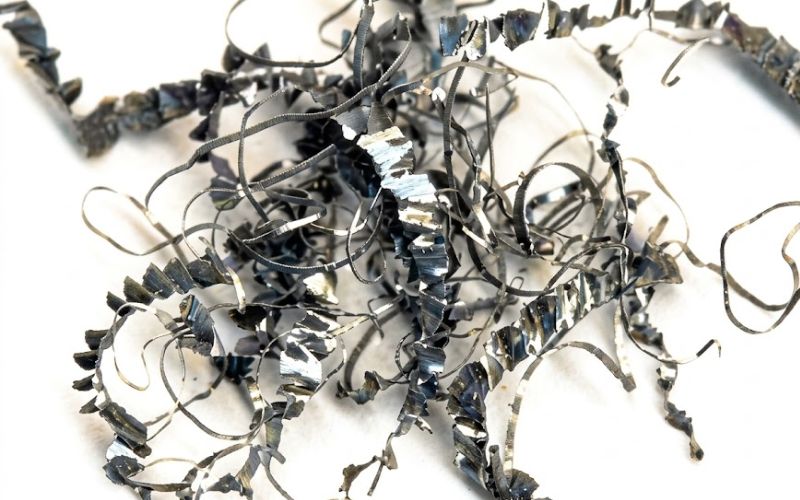
Khi gia công các vật liệu có độ bền cao như hợp kim chịu nhiệt, phoi có xu hướng cuộn lại nhưng không đứt gãy, tạo thành dải phoi liền mạch, dính chặt vào nhau.
Rủi ro: Phoi dễ quấn quanh mũi khoan. Nếu tiếp tục gia công mà không xử lý, phoi có thể bị kẹt, dẫn đến gãy dụng cụ. Việc phải dừng máy để gỡ phoi cũng làm giảm năng suất.
Cách khắc phục:
- Áp dụng gia công từng bước (peck drilling), rút mũi khoan ra rồi tiếp tục cắt.
- Hoặc dùng kỹ thuật tạm dừng tiến dao (dwell) để buộc phoi phải gãy rời.
Lưu ý quan trọng: Cả hai cách trên đều làm tăng số lần va đập giữa dụng cụ và vật liệu trong cùng một lỗ, nên nguy cơ sứt mẻ lưỡi cắt cũng tăng theo. Ngoài ra, mũi khoan có thể bị vướng vào các mảnh phoi còn sót ở đáy lỗ. Vì vậy, hãy áp dụng kỹ thuật này một cách có kiểm soát, không lạm dụng.
Phoi dạng ống xếp loại 2
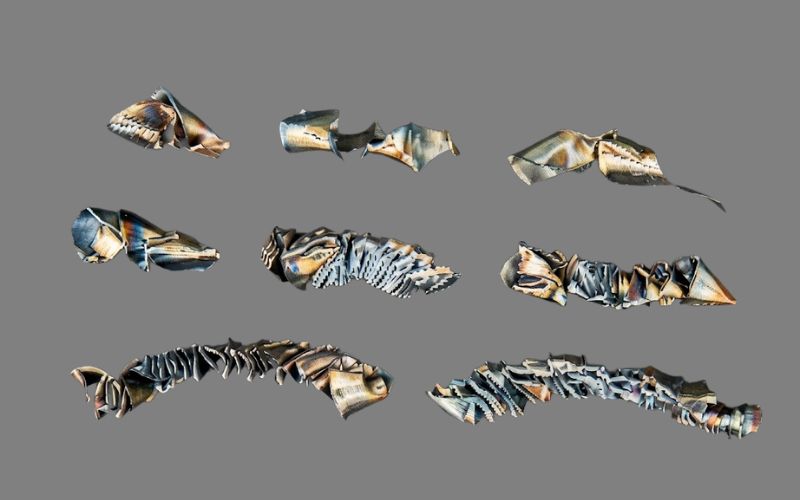
Sự cố này xảy ra khi phoi bị kẹt ngay trong rãnh thoát phoi. Đây là tình huống rất hay gặp khi khoan lỗ sâu: nếu phoi sinh ra trước đó không thoát kịp ra ngoài, hoặc quá nhiều phoi cùng lúc kẹt trong rãnh, thì phoi nằm sâu bên trong lỗ sẽ không còn đường thoát và bị nghiền nát. Khi phoi bị nén cứng trong rãnh, dụng cụ sẽ quá tải và gãy mũi khoan là hậu quả gần như chắc chắn.
Cách khắc phục:
- Kiểm tra và cải thiện hệ thống cấp dung dịch cắt gọt (coolant) đảm bảo dung dịch đủ áp lực và lưu lượng để đẩy phoi ra ngoài.
- Quan sát kỹ hình dạng phoi trước khi nó bị nghiền nát. Nếu thấy phoi bắt đầu có "đuôi" dài dạng sợi, hãy chủ động tăng tốc độ tiến dao để giảm thể tích phoi, giúp phoi thoát ra dễ dàng hơn.
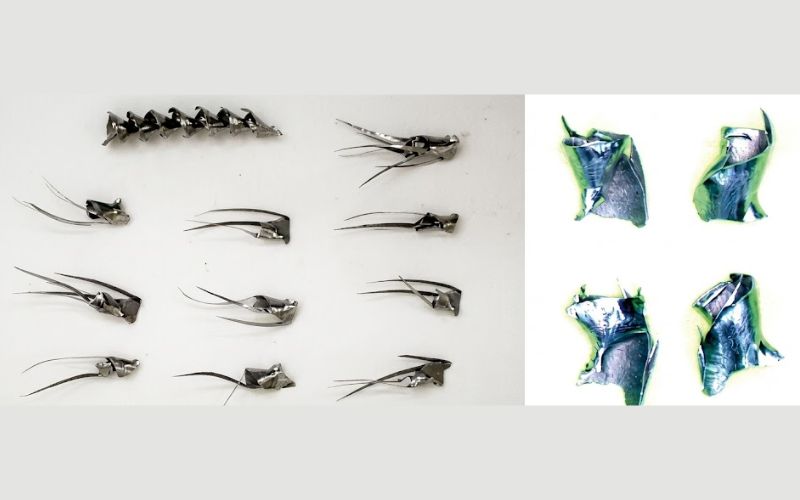
Phoi dạng sợi - Tín hiệu khẩn: lưỡi cắt đã hư hỏng
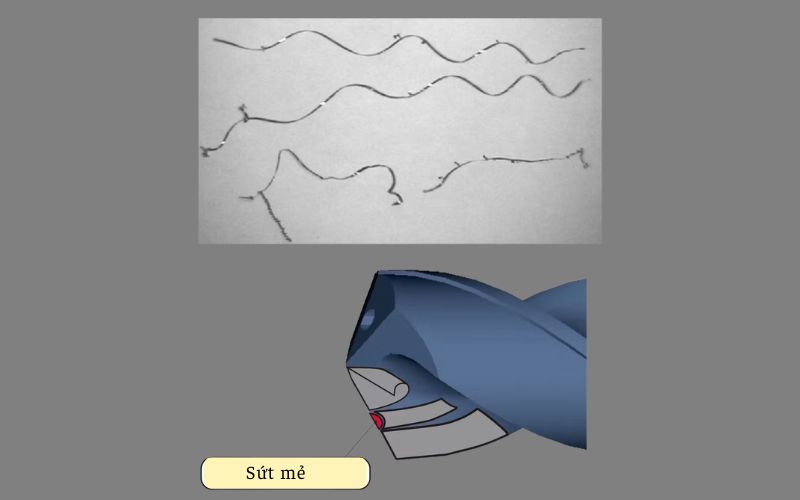
Đây là dạng phoi mỏng, giống như sợi chỉ, tách biệt hẳn so với các phoi bình thường khác. Nguyên nhân là do lưỡi cắt đã bị sứt mẻ hoặc gãy, khiến vị trí đó bị lùi vào và tạo ra phoi khác thường so với phần còn lại.
Đây là dấu hiệu cảnh báo nghiêm trọng nhất trong tất cả các loại phoi kể trên. Nếu bạn thấy phoi dạng sợi xuất hiện trong lúc đang khoan, hãy:
- Dừng máy ngay để kiểm tra mũi khoan.
- Kiểm tra kỹ tình trạng hư hại của lưỡi cắt.
- Thay dụng cụ mới nếu phát hiện mẻ hoặc gãy, tránh để hỏng thêm phôi hoặc gãy toàn bộ mũi khoan trong lỗ.
Bảng Tổng Hợp Nhanh: Loại Phoi – Nguyên Nhân – Cách Xử Lý
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Kết Luận
Việc chọn đúng loại mũi khoan ngay từ đầu dựa trên ưu tiên về độ chính xác, chi phí, hay tính linh hoạt sẽ giúp bạn tránh được rất nhiều sự cố về sau. Nhưng ngay cả khi đã chọn đúng dụng cụ, việc quan sát hình dạng phoi trong quá trình gia công vẫn là kỹ năng quan trọng mà bất kỳ thợ khoan hay kỹ sư nào cũng nên rèn luyện.
Hãy nhớ nguyên tắc đơn giản: phoi xoắn ốc và phoi chuyển tiếp là bình thường; mọi dạng phoi khác đều là tín hiệu cần chú ý, từ điều chỉnh nhẹ thông số cắt cho đến dừng máy kiểm tra dụng cụ ngay lập tức
Tin liên quan
 Top 6 điểm nổi bật của dòng máy tiện AT-1 từ Takamaz
Khám phá 6 điểm nổi bật của máy tiện AT1 Takamaz: tốc độ gia công 4.500 vòng/phút, tiết kiệm năng lượng, linh hoạt gá kẹp và an toàn vận hành.
 Gia công Ceramic CNC: Ứng dụng, lựa chọn vật liệu và những lưu ý quan trọng
Tìm hiểu công nghệ gia công Ceramic CNC, các ứng dụng trong công nghiệp, cách lựa chọn vật liệu và những yếu tố cần lưu ý để đảm bảo độ chính xác, chất lượng chi tiết. Khám phá giải pháp gia công gốm kỹ thuật Ceramic theo yêu cầu tại SPIT.
 Bột kim cương công nghiệp (Diamond Powder) là gì? Ưu điểm và ứng dụng thực tế
Tìm hiểu bột kim cương công nghiệp (Diamond Powder), các loại bột micron, nano, hạt mài liên kết kim loại và nhựa cùng ứng dụng trong đánh bóng, gia công cơ khí chính xác và linh kiện bán dẫn.
 5 phương pháp gia công tiện CNC cập nhật mới nhất
Tìm hiểu 5 phương pháp gia công tiện CNC phổ biến: tiện trụ, tiện côn, tiện rãnh, tiện mặt đầu và tiện ren cùng đặc điểm, ứng dụng và dụng cụ cắt.
 Gia Công Tiện CNC Là Gì? Tìm hiểu đặc điểm, ứng dụng trong gia công CNC
Tìm hiểu gia công tiện CNC là gì, nguyên lý hoạt động, các phương pháp tiện phổ biến, vật liệu gia công, ưu điểm của phương pháp gia công tiện trong cơ khí chính xác
 Gốm Ceramic là gì? Phân loại và ứng dụng thực tiễn
Gốm Ceramic là gì? Tìm hiểu các loại gốm truyền thống, gốm kỹ thuật, Alumina, Zirconia cùng tính chất và ứng dụng trong công nghiệp và gia công cơ khí chính xác.
 10 loại dụng cụ Phay CNC phổ biến và cách lựa chọn
Tìm hiểu 10 loại dụng cụ phay CNC phổ biến như dao phay ngón, Face Mill, dao phay rãnh, Thread Mill, Fly Cutter và Reamer cùng cách lựa chọn phù hợp.
 Gia công cắt gọt là gì? Những kiến thức cơ bản trong gia công cnc
Bài viết tổng hợp kiến thức cơ bản về gia công tiện, phay, khoan, các nhóm vật liệu gia công và những vật liệu dụng cụ cắt tiêu biểu.