Hotline:


Các chi tiết được sử dụng trong ô tô, thiết bị điện gia dụng, máy móc công nghiệp hay các loại khuôn dùng để chế tạo chi tiết đều phải trải qua những công đoạn gia công khác nhau để đạt được hình dạng, kích thước và độ chính xác theo yêu cầu.
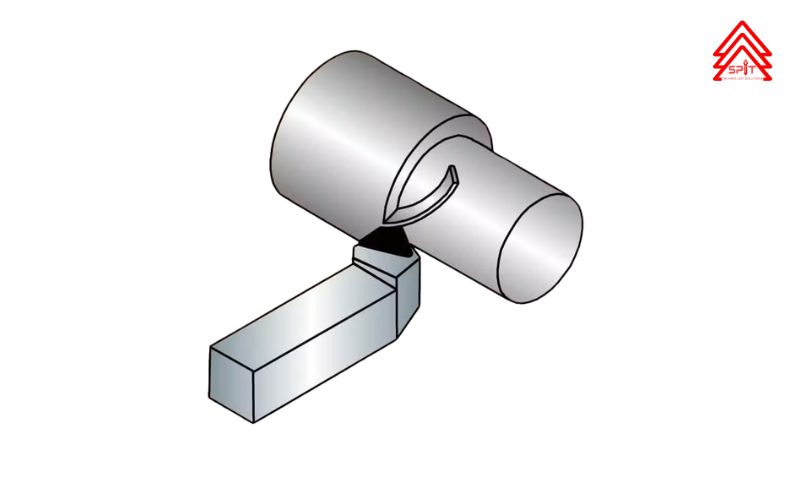
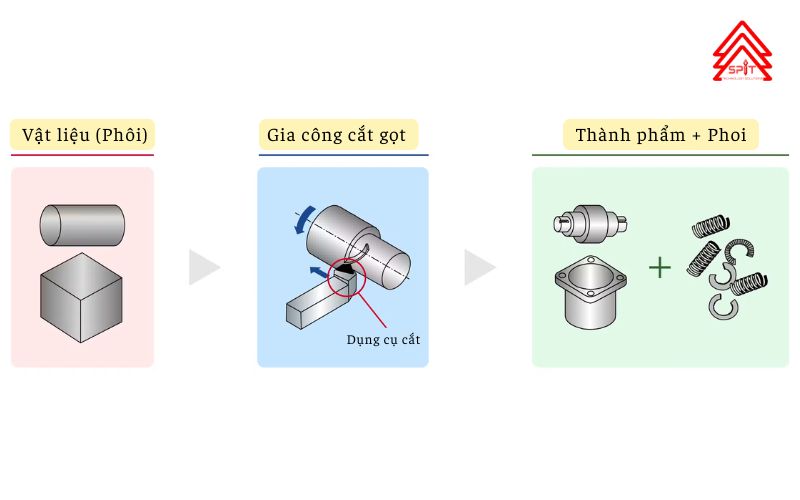
Trong số các phương pháp gia công bằng máy công cụ, gia công cắt gọt là một trong những phương pháp phổ biến và quan trọng nhất. Về cơ bản, quá trình này sử dụng dụng cụ cắt để loại bỏ phần vật liệu dư thừa khỏi phôi, từ đó tạo ra các bề mặt, lỗ và hình dạng cần thiết cho chi tiết.
Nhưng gia công cắt gọt thực chất hoạt động như thế nào? Có những phương pháp gia công nào và dụng cụ cắt đóng vai trò gì trong quá trình này?
Để hiểu rõ hơn, trước tiên hãy cùng tìm hiểu gia công “cắt gọt” là gì, nguyên lý cơ bản của quá trình cắt và những kiến thức nền tảng về dụng cụ cắt. Nội dung được trình bày bằng ngôn ngữ dễ hiểu, kết hợp với hình minh họa, giúp người mới có thể từng bước tiếp cận lĩnh vực gia công cơ khí.
Đồng thời, đây cũng là tài liệu tham khảo hữu ích dành cho kỹ thuật viên và nhân sự kỹ thuật có kinh nghiệm muốn hệ thống, kiểm tra và củng cố lại những kiến thức cơ bản về gia công cắt gọt và dụng cụ cắt.
Gia công cắt gọt là gì?
Trước tiên, hãy cùng tìm hiểu ý nghĩa của thuật ngữ “cắt gọt”.
“Cắt gọt” là sự kết hợp của hai hành động:
- Cắt (切る): dùng dao hoặc dụng cụ để tách rời những phần đang liên kết với nhau.
- Gọt (削る): bóc tách hoặc loại bỏ vật liệu từng lớp, từng phần.
Nói cách khác, cắt gọt là quá trình dùng dụng cụ để cắt và loại bỏ vật liệu nhằm tạo ra hình dạng mong muốn. Một ví dụ gần gũi là gọt vỏ táo. Khi dùng dao để bóc và tạo hình cho quả táo, về bản chất đây cũng là một thao tác tương tự gia công cắt gọt.
Tuy nhiên, táo có độ cứng thấp nên có thể gia công bằng tay. Ngược lại, kim loại có độ cứng cao nên không thể thực hiện bằng phương pháp thủ công mà cần sử dụng máy công cụ.
Do đó, có thể hiểu rằng:
Gia công cắt gọt trong sản xuất công nghiệp là quá trình sử dụng dụng cụ cắt có độ cứng cao để loại bỏ vật liệu như kim loại, nhựa… nhằm tạo ra chi tiết có hình dạng và kích thước yêu cầu.
Các phương pháp gia công cắt gọt
Các phương pháp gia công cắt gọt
Gia công tiện (Turning)
Gia công tiện là phương pháp trong đó phôi (chi tiết gia công) quay, đồng thời dụng cụ cắt di chuyển để thực hiện quá trình cắt gọt.
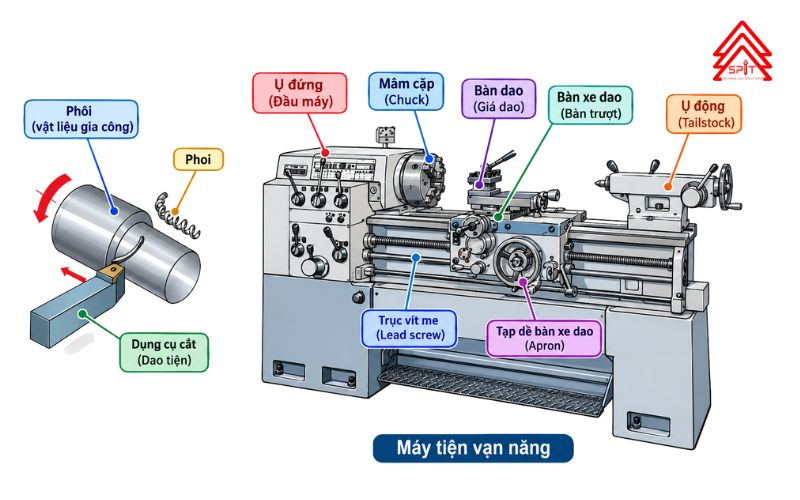
Đặc điểm của phương pháp gia công tiện
Gia công tiện là phương pháp cơ khí phổ biến với các đặc điểm nổi bật:
– Phôi quay, dao tịnh tiến: Trong quá trình tiện, phôi quay quanh trục chính, dao cắt di chuyển theo phương dọc hoặc ngang để tạo hình chính xác cho chi tiết.
– Gia công chi tiết tròn xoay: Thích hợp để sản xuất các bộ phận như: trục, bạc lót, ren, lỗ, mặt côn… dùng trong thiết bị cơ khí và máy móc.
– Độ chính xác cao: Khi sử dụng máy tiện CNC, dung sai nhỏ chỉ vài micron, đáp ứng yêu cầu cao trong tiện gia công cơ khí chính xác.
– Dễ dàng tự động hóa: Có thể tích hợp vào dây chuyền sản xuất CNC, giúp tăng năng suất, giảm thời gian gia công và tối ưu chi phí vận hành.
– Gia công được nhiều loại vật liệu: Phù hợp gia công nhiều loại vật liệu như: thép, nhôm, đồng, inox, nhựa… đáp ứng gia công cơ khí trong nhiều lĩnh vực.
Các loại máy thường được sử dụng gồm:
– Máy tiện vạn năng
– Máy tiện NC
– Máy tiện tự động
Gia công phay (Milling)
Gia công phay là phương pháp trong đó phôi được cố định, còn dụng cụ cắt quay và di chuyển để thực hiện quá trình gia công.
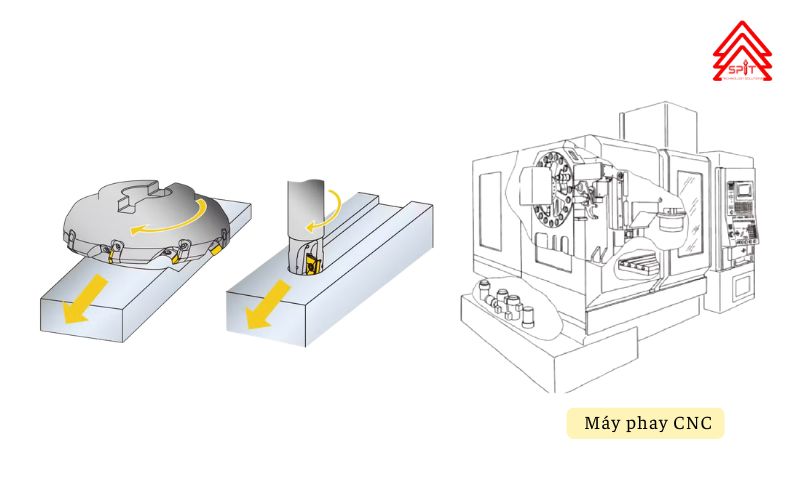
Gia công phay Milling
Các phương pháp gia công phay:
– Phương pháp phay thuận: Là phương pháp phay mà chiều quay của dao phay cùng hướng với chiều chuyển động tịnh tiến của bàn máy (như hình dưới). Phay thuận thường được áp dụng trong phay tinh vì cải thiện được độ nhám bề mặt chi tiết.
– Phương pháp phay nghịch: Là phương pháp phay mà chiều quay của dao phay ngược hướng với chiều chuyển động tịnh tiến của bàn máy (như hình dưới). Phay nghịch thường áp dụng cho phay thô, giúp phá bỏ lớp cứng bề mặt phôi dễ dàng hơn.
Các loại máy thường được sử dụng gồm:
– Máy phay vạn năng
– Trung tâm gia công (Machining Center – MC)
Gia công khoan lỗ (Hole Drilling)
Gia công khoan lỗ là phương pháp cắt gọt dùng mũi khoan quay tròn và tiến dọc theo trục để tạo ra các lỗ tròn mới từ phôi nguyên khối.
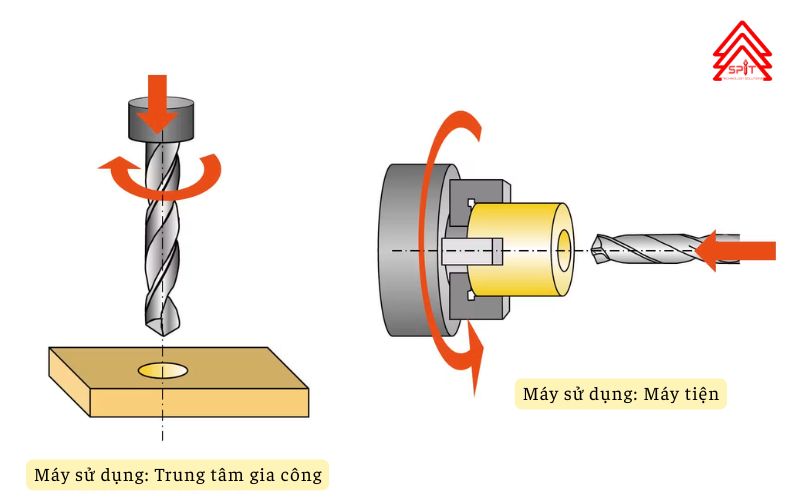
Gia công khoan lỗ (Hole Drilling)
Nguyên lý hoạt động của gia công khoan:
– Mũi khoan thực hiện chuyển động quay tròn quanh trục
– Đồng thời mũi khoan tịnh tiến theo phương trục vào phôi
– Hai lưỡi cắt chính trên mũi khoan cắt vật liệu và tạo phoi
– Phoi được thoát ra ngoài thông qua rãnh xoắn của mũi khoan
Trong gia công khoan lỗ, có thể áp dụng cả hai trường hợp:
– Dụng cụ cắt quay để thực hiện gia công.
– Phôi quay trong khi dụng cụ thực hiện gia công.
Các loại vật liệu gia công
Trong quá trình gia công cắt gọt, vật liệu được đưa vào gia công được gọi là vật liệu gia công (work material). Chi tiết hoặc khối vật liệu ban đầu cần được gia công thường được gọi là phôi (workpiece).
Tùy theo đặc tính của vật liệu, điều kiện cắt và yêu cầu gia công, việc lựa chọn dụng cụ cắt cũng sẽ có sự khác nhau. Theo ISO 513, vật liệu gia công được phân thành 6 nhóm chính, được ký hiệu bằng các chữ cái P, M, K, N, S và H:
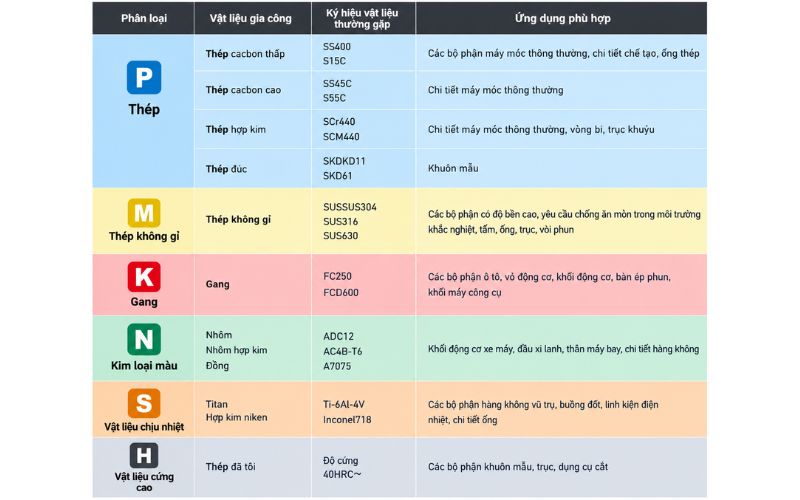
Các loại vật liệu gia công CNC
Các đặc tính yêu cầu đối với vật liệu dụng cụ cắt
Trong quá trình gia công cắt gọt, phoi được hình thành khi vật liệu bị bóc tách. Ma sát giữa phoi và bề mặt tiếp xúc của dụng cụ khiến lưỡi cắt chịu nhiệt độ cao và tải trọng lớn. Bên cạnh đó, các hạt cứng có trong vật liệu gia công liên tục ma sát với lưỡi cắt, khiến dụng cụ dần bị mài mòn.
Do đó, vật liệu dụng cụ cắt cần đáp ứng 4 đặc tính quan trọng sau:
Độ cứng cao
Độ cứng cao giúp hạn chế sự mài mòn do các hạt cứng trong vật liệu gia công gây ra. Thông thường, độ cứng của dụng cụ cắt cần cao hơn khoảng 4 lần so với độ cứng của vật liệu gia công.
Độ cứng nóng cao
Nhiệt độ cắt phát sinh trong quá trình gia công thép carbon có thể đạt khoảng 700–1.000°C. Khi nhiệt độ tăng, vật liệu dụng cụ có xu hướng bị suy giảm độ cứng. Khi độ cứng giảm, tốc độ mài mòn sẽ tăng nhanh.
Vì vậy, dụng cụ cắt cần có khả năng duy trì độ cứng ở nhiệt độ cao, đặc biệt trong điều kiện gia công tốc độ cao.
Độ dai cao
Trong quá trình cắt, lưỡi cắt phải chịu tải trọng và lực cắt lớn. Vì vậy, vật liệu dụng cụ cần có độ dai (toughness) cao để chống lại hiện tượng sứt mẻ hoặc gãy. Vật liệu có độ dai thấp dễ bị mẻ lưỡi cắt do tải trọng phát sinh trong quá trình gia công.
Một trong những chỉ tiêu đánh giá độ dai là độ bền uốn (transverse rupture strength – TRS). Giá trị càng lớn thì vật liệu càng khó bị sứt mẻ.
Độ ổn định hóa học cao
Khi phoi trượt trên bề mặt dụng cụ, ma sát làm nhiệt độ tại vùng tiếp xúc tăng cao, từ đó có thể xảy ra phản ứng hóa học giữa dụng cụ và vật liệu gia công, làm gia tăng hư hỏng và mài mòn.
Do đó, vật liệu dụng cụ cần có khả năng chống lại các phản ứng hóa học này.
Các loại vật liệu dụng cụ cắt tiêu biểu và đặc điểm
Hiện nay có nhiều loại vật liệu được sử dụng để chế tạo dụng cụ cắt. Hình dưới đây thể hiện mối quan hệ giữa độ dai và độ cứng của các loại vật liệu dụng cụ.
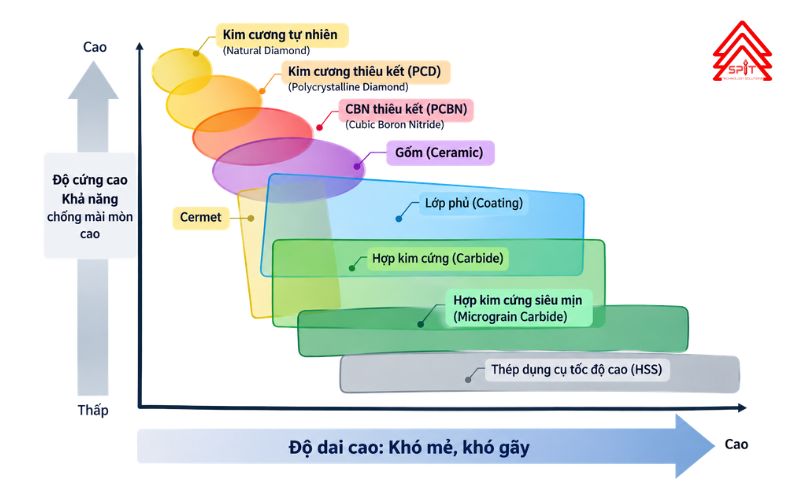
Mối quan hệ giữa độ dai và độ cứng của các loại vật liệu dụng cụ
Thép gió (HSS)
Thép gió có tên tiếng Anh là High Speed Steel, viết tắt là HSS, trong ngành cơ khí Việt Nam thường gọi là thép gió.
HSS có độ dai cao, khả năng chống sứt mẻ và gãy tốt nên thường được sử dụng để chế tạo:
– Mũi khoan
– Dao phay ngón (End Mill)
– Ta rô
Tuy nhiên, độ cứng của HSS bắt đầu giảm đáng kể ở khoảng 600°C. Do đó, tốc độ cắt thường sử dụng chỉ khoảng Vc = 10 m/min, khiến HSS không phù hợp với gia công tốc độ cao – nơi nhiệt độ cắt tăng mạnh.
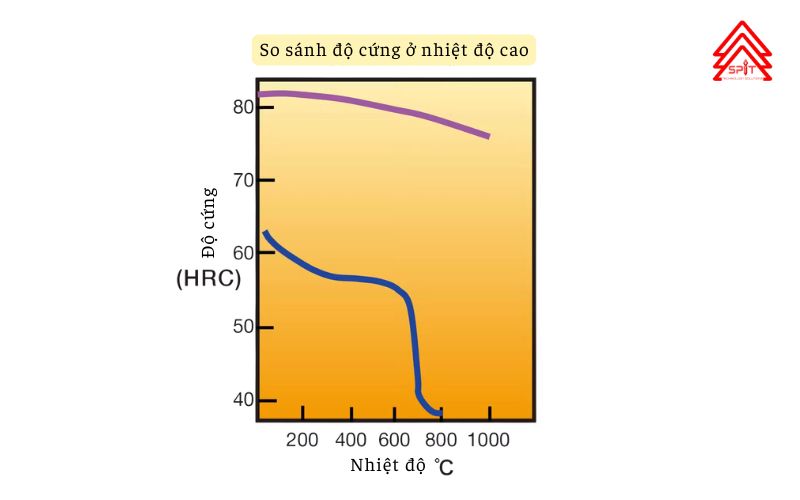
So sánh độ cứng ở nhiệt độ cao
Hợp kim cứng (Carbide)
Hợp kim cứng (Cemented Carbide) là một trong những vật liệu cơ bản và được sử dụng phổ biến nhất để chế tạo dụng cụ cắt hiện nay.
Thành phần chính là cacbit vonfram (WC) kết hợp với coban (Co) làm chất kết dính.
Hợp kim cứng có độ cứng nóng cao, đồng thời có khả năng tạo lưỡi cắt sắc bén, nên được sử dụng rộng rãi cho:
– Dụng cụ gia công kim loại màu cần lưỡi cắt sắc.
– Dụng cụ có phủ coating.
– Nhiều loại dụng cụ tiện, phay và khoan.
Hợp kim cứng siêu mịn
Hợp kim cứng siêu mịn có thành phần chính tương tự hợp kim cứng thông thường. Tuy nhiên, sự khác biệt nằm ở kích thước hạt WC.
– Hợp kim cứng thông thường: khoảng 1–3 μm
– Hợp kim cứng siêu mịn: nhỏ hơn 1 μm
Khi so sánh ở cùng mức độ cứng, hợp kim cứng siêu mịn có độ dai cao hơn, khó bị sứt mẻ hoặc gãy hơn, đồng thời có khả năng tạo lưỡi cắt sắc bén tốt.
Loại vật liệu này thường được sử dụng cho dao phay ngón và mũi khoan, đặc biệt trong các ứng dụng gia công tinh.
Hợp kim cứng phủ (Coated Carbide)
Hợp kim cứng phủ là loại vật liệu trong đó bề mặt nền hợp kim cứng được phủ một lớp vật liệu có độ cứng cao. Đây hiện là một trong những loại vật liệu được sử dụng phổ biến nhất trong gia công cắt gọt.
Lớp phủ có độ cứng cao hơn nền hợp kim cứng giúp:
– Giảm mài mòn do các hạt cứng trong vật liệu gia công.
– Tăng khả năng chống mài mòn.
– Giảm mài mòn do phản ứng hóa học nhờ khả năng hạn chế tương tác với vật liệu thép.
– Hợp kim cứng phủ được sử dụng rộng rãi trong dao tiện, dao phay và dụng cụ khoan.
Cermet
Cermet là vật liệu dụng cụ cắt có thành phần chính là cacbit titan (TiC) và nitrua titan (TiN). Cermet có độ cứng cao hơn hợp kim cứng thông thường, cho phép thực hiện gia công ở tốc độ cắt cao.
Ngoài ra, do có ái lực thấp với vật liệu thép, phoi khó bám vào lưỡi cắt, từ đó giúp đạt được chất lượng bề mặt gia công tốt.
Gốm (Ceramic)
Vật liệu gốm dùng cho dụng cụ cắt có thành phần chính như:
– Oxide nhôm (Al₂O₃)
– Nitride silic (Si₃N₄)
So với hợp kim cứng và Cermet, Ceramic có độ cứng nóng vượt trội, cho phép gia công ở tốc độ cắt cao hơn.
Ceramic chủ yếu phù hợp với:
– Gia công gang
– Vật liệu có độ cứng cao
– Vật liệu khó gia công
Được sử dụng chủ yếu cho dụng cụ tiện và dụng cụ phay.
CBN thiêu kết (PCBN)
CBN thiêu kết (PCBN – Polycrystalline Cubic Boron Nitride) được chế tạo từ bột nitrua bo lập phương (cBN), được thiêu kết và kết khối dưới áp suất cực cao.
CBN có độ cứng chỉ đứng sau kim cương và có khả năng chống phản ứng với vật liệu nền sắt tốt.
Ngoài ra, CBN có độ cứng ở nhiệt độ cao cao hơn nhiều loại vật liệu dụng cụ khác, nên phù hợp với gia công tốc độ cao các vật liệu như:
– Gang
– Vật liệu có độ cứng cao
– Kim loại thiêu kết
CBN chủ yếu được sử dụng cho dụng cụ tiện.
Kim cương thiêu kết (PCD)
Kim cương thiêu kết (PCD – Polycrystalline Diamond) là một trong những vật liệu dụng cụ có độ cứng cao nhất.
Tuy nhiên, từ khoảng 700°C, kim cương bắt đầu chuyển hóa thành graphite, khiến độ cứng giảm mạnh. Vì vậy, PCD không phù hợp để gia công kim loại nền sắt, vốn tạo ra nhiệt độ cắt cao.
PCD chủ yếu được sử dụng để gia công:
– Nhôm
– Hợp kim nhôm
– Đồng
– Hợp kim đồng
– Các vật liệu kim loại màu khác
Nhìn chung, vật liệu dụng cụ cắt lý tưởng cần có sự cân bằng giữa độ dai và độ cứng – hai đặc tính thường có xu hướng đối nghịch nhau. Trong số đó, hợp kim cứng phủ có sự cân bằng tương đối tốt giữa các đặc tính, đây cũng là một trong những lý do khiến nó trở thành vật liệu dụng cụ được sử dụng phổ biến nhất hiện nay
Tin liên quan
 Top 6 điểm nổi bật của dòng máy tiện AT-1 từ Takamaz
Khám phá 6 điểm nổi bật của máy tiện AT1 Takamaz: tốc độ gia công 4.500 vòng/phút, tiết kiệm năng lượng, linh hoạt gá kẹp và an toàn vận hành.
 Gia công Ceramic CNC: Ứng dụng, lựa chọn vật liệu và những lưu ý quan trọng
Tìm hiểu công nghệ gia công Ceramic CNC, các ứng dụng trong công nghiệp, cách lựa chọn vật liệu và những yếu tố cần lưu ý để đảm bảo độ chính xác, chất lượng chi tiết. Khám phá giải pháp gia công gốm kỹ thuật Ceramic theo yêu cầu tại SPIT.
 Bột kim cương công nghiệp (Diamond Powder) là gì? Ưu điểm và ứng dụng thực tế
Tìm hiểu bột kim cương công nghiệp (Diamond Powder), các loại bột micron, nano, hạt mài liên kết kim loại và nhựa cùng ứng dụng trong đánh bóng, gia công cơ khí chính xác và linh kiện bán dẫn.
 5 phương pháp gia công tiện CNC cập nhật mới nhất
Tìm hiểu 5 phương pháp gia công tiện CNC phổ biến: tiện trụ, tiện côn, tiện rãnh, tiện mặt đầu và tiện ren cùng đặc điểm, ứng dụng và dụng cụ cắt.
 Gia Công Tiện CNC Là Gì? Tìm hiểu đặc điểm, ứng dụng trong gia công CNC
Tìm hiểu gia công tiện CNC là gì, nguyên lý hoạt động, các phương pháp tiện phổ biến, vật liệu gia công, ưu điểm của phương pháp gia công tiện trong cơ khí chính xác
 Gốm Ceramic là gì? Phân loại và ứng dụng thực tiễn
Gốm Ceramic là gì? Tìm hiểu các loại gốm truyền thống, gốm kỹ thuật, Alumina, Zirconia cùng tính chất và ứng dụng trong công nghiệp và gia công cơ khí chính xác.
 10 loại dụng cụ Phay CNC phổ biến và cách lựa chọn
Tìm hiểu 10 loại dụng cụ phay CNC phổ biến như dao phay ngón, Face Mill, dao phay rãnh, Thread Mill, Fly Cutter và Reamer cùng cách lựa chọn phù hợp.
 Hướng dẫn lựa chọn mũi khoan và cách xử lý sự cố khi gia công
Hướng dẫn lựa chọn mũi khoan phù hợp và nhận biết các dạng phoi khoan. Tìm hiểu nguyên nhân, sự cố thường gặp và cách xử lý khi gia công lỗ.