Hotline:


Gia công tiện CNC (Computer Numerical Control) không chỉ thực hiện một dạng chuyển động cắt duy nhất. Tùy thuộc vào hình dạng, kích thước và yêu cầu kỹ thuật của chi tiết, người vận hành có thể lựa chọn các phương pháp tiện khác nhau.
Dưới đây là các phương pháp gia công tiện CNC phổ biến và được ứng dụng rộng rãi nhất trong ngành cơ khí chính xác:
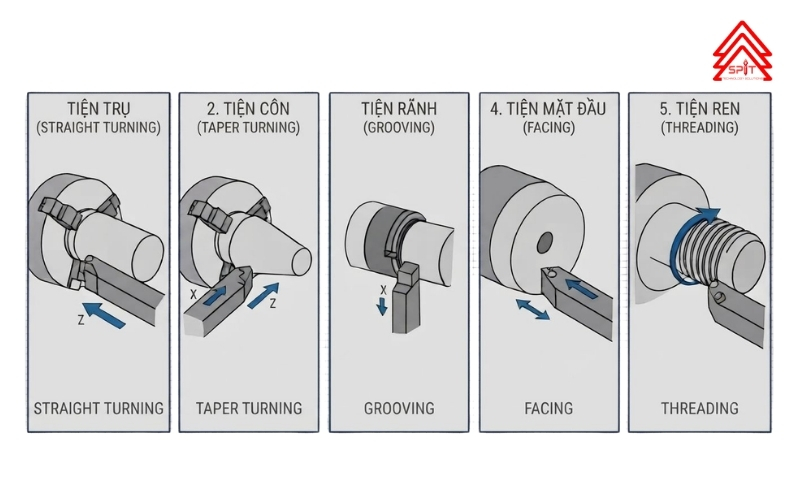
5 phương pháp gia công tiện CNC cập nhật mới nhất
Tiện trụ (Straight Turning)
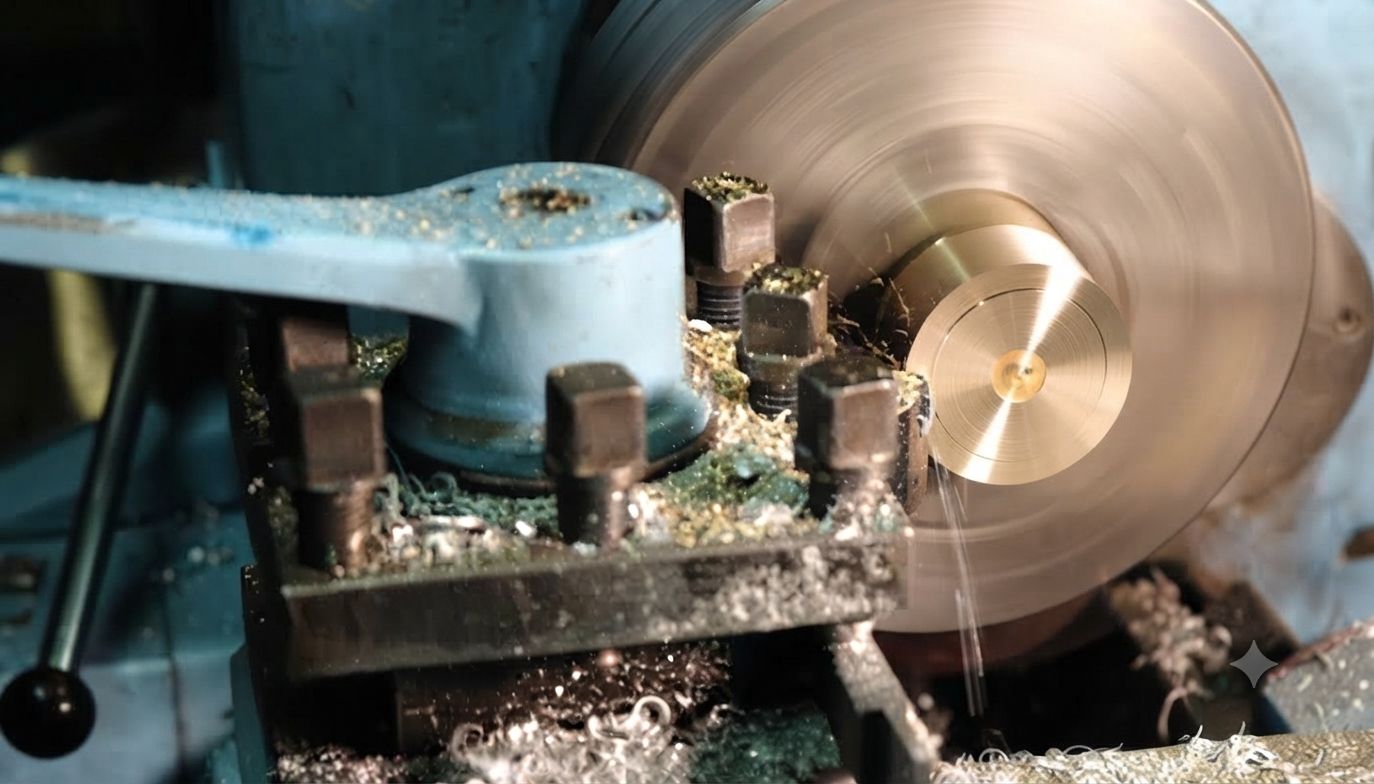
Tiện trụ (Straight turning)
Đây là phương pháp gia công cơ bản và phổ biến nhất trên máy tiện vạn năng cũng như máy tiện CNC. Trong đó, dụng cụ cắt (dao tiện) di chuyển theo quỹ đạo song song với trục quay của phôi nhằm loại bỏ lớp dư lượng vật liệu trên bề mặt phôi, tạo ra các chi tiết có hình dạng trụ tròn đạt kích thước và độ chính xác yêu cầu.
Phân loại tiện trụ
Tùy thuộc vào vị trí bề mặt cần gia công trên chi tiết, tiện trụ được chia thành hai dạng chính:
Tiện trụ ngoài (External Straight Turning): Dao tiện di chuyển dọc theo bề mặt bên ngoài của phôi. Mục đích là giảm đường kính ngoài của phôi thô xuống kích thước thiết kế, tạo ra các đoạn trục trơn hoặc các bậc trục.
Tiện trụ trong (Internal Straight Turning / Boring): Thực hiện trên các phôi đã có sẵn lỗ (đúc, dập hoặc khoan trước). Thanh dao tiện (boring bar) được đưa vào bên trong lỗ và di chuyển song song với tâm trục để mở rộng hoặc làm nhẵn bề mặt lỗ.
Dụng cụ cắt phổ biến
– Mảnh dao (Inserts): Thường dùng các chip carbide phủ PVD/CVD với hình dáng phổ biến cho tiện trụ như:
– Mảnh hình thoi (CNMG, DNMG): Rất được ưa chuộng trong tiện trụ ngoài vì có độ bền cao, góc mũi dao chắc chắn.
MẢNH TIỆN CNMG/CNMA/CNMM
– Mảnh hình tam giác (TNMG): Phù hợp cho việc gia công các biên dạng linh hoạt hơn.
MẢNH TIỆN TNMG/TNMA/TNMM
– Cán dao (Tool Holders): Các hệ cán dao chuẩn ISO được thiết kế để kẹp chặt mảnh dao và đảm bảo góc thoát phoi tối ưu.
Tiện côn (Taper Turning)
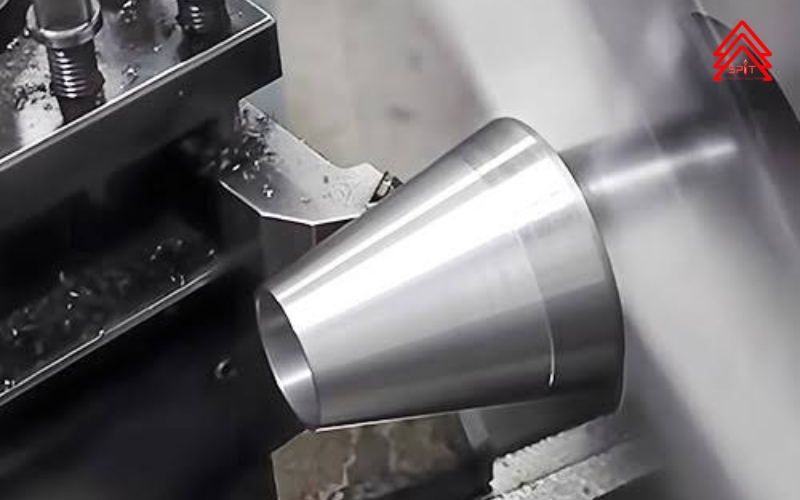
Tiện côn (Taper Turning)
Dụng cụ cắt di chuyển theo một góc nhất định so với trục quay của phôi, tạo ra bề mặt có dạng hình nón hoặc hình chóp cụt, trong đó đường kính của chi tiết thay đổi đều đặn (tăng dần hoặc giảm dần) dọc theo chiều dài của nó. Phương pháp này được sử dụng để gia công các chi tiết hoặc bề mặt dạng côn.
Các thông số kỹ thuật quan trọng của tiện côn
Để bản vẽ thiết kế chuyển thành chương trình gia công chính xác, cần nắm rõ các thông số:
Đường kính lớn (D) và Đường kính nhỏ (d) ở hai đầu đoạn côn.
Chiều dài phần côn (L).
Độ côn (C): Tỷ lệ chênh lệch đường kính trên một đơn vị chiều dài, tính theo công thức:
C=(D - d)/L= 2 tan (α/2)
(Trong đó α là góc ở đỉnh của hình nón).
Ứng dụng thực tế của tiện côn
Tiện côn đóng vai trò cực kỳ quan trọng trong việc chế tạo các chi tiết cần độ kín khít, khả năng tự định tâm hoặc truyền lực:
– Chuôi côn dụng cụ: Các loại chuôi mũi khoan, chuôi dao phay, doa (Morse Taper - MT1 đến MT5) đòi hỏi độ chính xác góc côn cực cao để kẹp chặt vào trục chính mà không cần then.
– Chi tiết máy và khớp nối: Các trục truyền động có đoạn lắp ghép côn, van côn, béc phun, và các chi tiết trong ngành dầu khí, ô tô.
Tiện rãnh (Grooving)
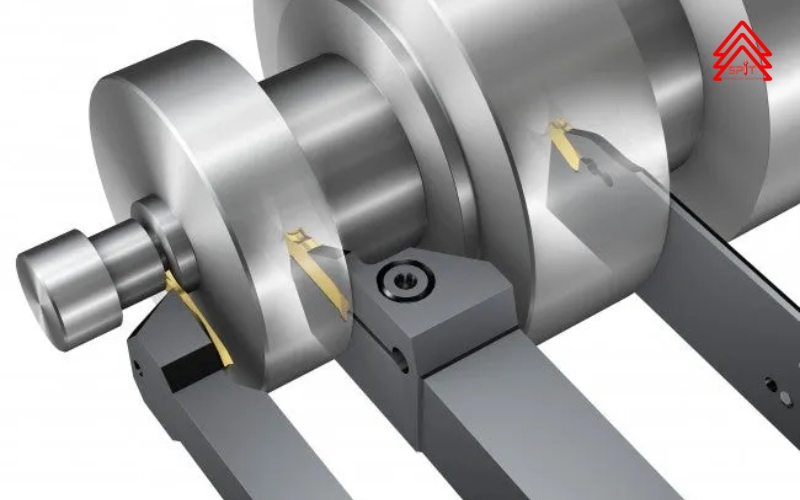
Tiện rãnh (Grooving)
Dụng cụ cắt tạo các rãnh có chiều rộng và chiều sâu xác định trên bề mặt chi tiết. Rãnh có thể được sử dụng để lắp vòng hãm, tạo vị trí định vị hoặc đáp ứng yêu cầu lắp ghép của chi tiết.
Phân loại các phương pháp tiện rãnh
Tùy thuộc vào vị trí cần gia công trên chi tiết, tiện rãnh được chia thành các loại chính:
– Tiện rãnh ngoài (External Grooving): Thực hiện trên bề mặt ngoài của chi tiết hình trụ. Đây là dạng phổ biến nhất, dễ thao tác và dễ quan sát quá trình thoát phoi.
– Tiện rãnh trong (Internal Grooving): Thực hiện bên trong lỗ của chi tiết. Đòi hỏi thanh dao (boring bar) phải đủ độ dài và độ cứng vững cao để tránh rung động (chattering) khi dao nằm sâu trong lỗ.
– Tiện rãnh mặt đầu / Rãnh dọc trục (Face Grooving / Axial Grooving): Dao di chuyển song song với trục quay để tạo rãnh trên bề mặt phẳng vuông góc với tâm (mặt đầu của chi tiết). Đòi hỏi dao có biên dạng cong hoặc chuyên dụng để phù hợp với đường kính thay đổi của mặt đầu.
Ứng dụng thực tế của tiện rãnh
Tiện rãnh đóng vai trò không thể thiếu trong việc chế tạo các chi tiết lắp ghép kỹ thuật cao:
– Tạo rãnh lắp vòng kín (O-ring / Seal Grooves): Giúp cố định các vòng cao su làm kín chất dịch hoặc khí trong các hệ thống thủy lực, khí nén.
– Tạo rãnh vòng hãm (Circlip / Snap-ring Grooves): Tạo các rãnh nhỏ để kẹp vòng phanh, giữ cố định các chi tiết như bạc đạn, bánh răng trên trục.
– Rãnh thoát dao (Thread Relief / Undercut): Tạo một khoảng trống nhỏ ở chân ren hoặc ở góc chuyển bậc trục để khi tiện ren hoặc tiện vai, dao tiện có không gian rút ra an toàn mà không bị vấp cạnh.
– Cắt đứt (Parting off): Một dạng mở rộng của tiện rãnh với chiều sâu đi đến tận tâm phôi để tách rời sản phẩm hoàn thiện khỏi cây phôi ban đầu.
Tiện mặt đầu (Facing)
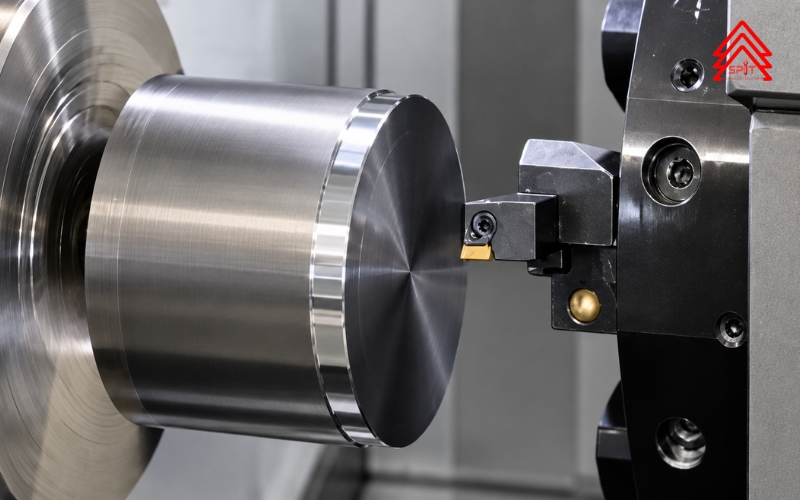
Tiện mặt đầu (Facing)
Dụng cụ cắt di chuyển theo phương vuông góc với trục quay để gia công và làm phẳng mặt đầu của phôi. Đây thường là một trong những nguyên công đầu tiên nhằm tạo bề mặt chuẩn cho các bước gia công tiếp theo.
Mục đích chính của tiện mặt đầu
– Tạo mặt chuẩn định vị: Tạo ra một bề mặt phẳng hoàn hảo để làm chuẩn đo lường hoặc chuẩn gá đặt cho các bước gia công tiếp theo (như khoan lỗ tâm hoặc tiện các bậc tiếp theo).
– Kiểm soát chiều dài chi tiết: Cắt bỏ lớp dư lượng để đưa chiều dài tổng thể của phôi về đúng kích thước thiết kế trên bản vẽ.
– Làm sạch bề mặt: Loại bỏ lớp vỏ phôi thô, gỉ sét, bavia hoặc các vết cắt không đều từ quá trình cưa cắt phôi ban đầu.
Đặc điểm kỹ thuật và quá trình thực hiện
– Quỹ đạo chuyển động: Dao di chuyển tịnh tiến theo phương ngang (trục X trên máy tiện CNC) từ đường kính ngoài hướng vào tâm phôi (hoặc ngược lại).
– Vấn đề về tốc độ cắt ở tâm: Khi dao tiến sát về tâm trục quay (bán kính R→0), vận tốc cắt thực tế trên bề mặt giảm dần về 0. Do đó, trên máy tiện CNC, người ta thường sử dụng tính năng điều khiển tốc độ cắt không đổi (Constant Surface Speed - lệnh G96) kết hợp giới hạn tốc độ trục chính tối đa (G50 hoặc G92) để đảm bảo chất lượng bề mặt và bảo vệ mũi dao.
– Hiện tượng để lại "núm" ở tâm: Nếu dao tiện không được căn chỉnh chính xác đi ngang qua đúng tâm trục quay của phôi, mặt đầu sẽ bị sót lại một chóp nhỏ ở giữa (thường gọi là tâm giả).
Tiện ren (Threading)
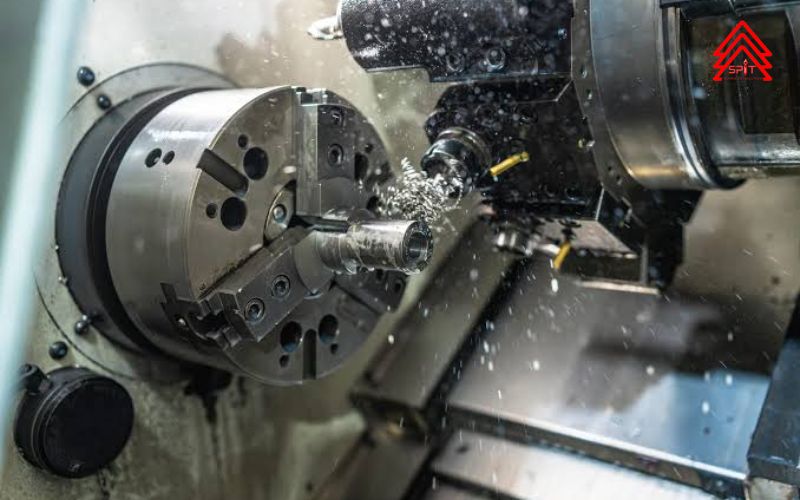
Tiện ren (Threading)
Là phương pháp gia công cắt gọt sử dụng dụng cụ cắt tạo ra các đường xoắn ốc (ren) có biên dạng trên bề mặt trong hoặc ngoài của chi tiết hình trụ hoặc hình côn. Tiện ren CNC có khả năng gia công các loại ren theo tiêu chuẩn khác nhau, chẳng hạn như ren hệ mét, UNC, UNF và nhiều tiêu chuẩn ren khác.
Phân loại tiện ren
Tùy thuộc vào vị trí và hình dạng của mối ghép, tiện ren được chia thành các loại chính:
– Tiện ren ngoài (External Threading): Gia công các đường ren ở mặt ngoài của trục, bulông, hoặc các đầu ống.
– Tiện ren trong (Internal Threading): Gia công ren bên trong lỗ của đai ốc, ống nối, hoặc các vỏ chi tiết máy (yêu cầu thanh dao đủ cứng vững để đưa vào trong lỗ).
– Phân loại theo tiêu chuẩn biên dạng ren:
Ren hệ Mét (Metric Thread - góc đỉnh 60°): Phổ biến nhất tại Việt Nam và trên thế giới.
Ren hệ Anh (Whitworth - góc đỉnh 55°): Thường dùng trong các đường ống dẫn nước, dầu khí.
Ren hình thang, ren vuông: Dùng cho các cơ cấu truyền động lực (như trục vít me của máy tiện).
Ứng dụng thực tế
Tiện ren đóng vai trò cốt lõi trong việc tạo ra các chi tiết tháo lắp được:
– Các loại bulông, đai ốc, vít cấy trong cơ khí chế tạo.
– Trục vít me, bánh răng trục vít truyền động.
– Các khớp nối ống nước, ống dẫn dầu, đầu đo và các chi tiết định vị tinh.
Giải pháp dụng cụ mảnh tiện và máy tiện CNC tại SPIT
Để đáp ứng nhu cầu gia công tiện CNC trong sản xuất cơ khí, SPIT cung cấp đa dạng các sản phẩm và thiết bị phục vụ quá trình tiện, từ mảnh dao tiện, đài dao tiện đến máy tiện CNC.
– Mảnh dao tiện: SPIT cung cấp nhiều loại mảnh dao với đa dạng hình dạng, kích thước và cấp độ vật liệu, phù hợp với các yêu cầu gia công khác nhau như tiện ngoài, tiện trong, tiện mặt đầu, tiện rãnh và tiện ren.
– Đài dao tiện: Các loại đài dao được cung cấp với nhiều kiểu dáng và cấu hình, đáp ứng nhu cầu gá lắp dao và gia công các dạng chi tiết khác nhau trên máy tiện CNC.
– Máy tiện CNC Takamaz: Bên cạnh dụng cụ cắt, SPIT còn cung cấp máy tiện CNC Takamaz – thương hiệu máy công cụ đến từ Nhật Bản, phục vụ nhu cầu gia công với yêu cầu cao về độ chính xác và năng suất.
→ Với hệ thống dụng cụ cắt và máy tiện CNC, SPIT hướng đến việc cung cấp giải pháp phù hợp cho từng nhu cầu gia công, từ lựa chọn mảnh dao, đài dao đến thiết bị máy móc.
Liên hệ SPIT để được tư vấn và báo giá các sản phẩm dụng cụ tiện, đài dao và máy tiện CNC Takamaz phù hợp với nhu cầu sản xuất:
📞 Miền Bắc: 0966 193 229 | 0393 600 095
📞 Miền Nam: 0906 826 959 | 0931 132 729
🌐 Facebook: SPIT – Saigon Precision Industrial Tools Company
SPIT – Giải pháp dụng cụ và gia công chính xác cho ngành cơ khí công nghiệp
Tin liên quan
 Gia Công Tiện CNC Là Gì? Tìm hiểu đặc điểm, ứng dụng trong gia công CNC
Tìm hiểu gia công tiện CNC là gì, nguyên lý hoạt động, các phương pháp tiện phổ biến, vật liệu gia công, ưu điểm của phương pháp gia công tiện trong cơ khí chính xác
 Gốm Ceramic là gì? Phân loại và ứng dụng thực tiễn
Gốm Ceramic là gì? Tìm hiểu các loại gốm truyền thống, gốm kỹ thuật, Alumina, Zirconia cùng tính chất và ứng dụng trong công nghiệp và gia công cơ khí chính xác.
 10 loại dụng cụ Phay CNC phổ biến và cách lựa chọn
Tìm hiểu 10 loại dụng cụ phay CNC phổ biến như dao phay ngón, Face Mill, dao phay rãnh, Thread Mill, Fly Cutter và Reamer cùng cách lựa chọn phù hợp.
 Gia công cắt gọt là gì? Những kiến thức cơ bản trong gia công cnc
Bài viết tổng hợp kiến thức cơ bản về gia công tiện, phay, khoan, các nhóm vật liệu gia công và những vật liệu dụng cụ cắt tiêu biểu.
 Hướng dẫn lựa chọn mũi khoan và cách xử lý sự cố khi gia công
Hướng dẫn lựa chọn mũi khoan phù hợp và nhận biết các dạng phoi khoan. Tìm hiểu nguyên nhân, sự cố thường gặp và cách xử lý khi gia công lỗ.