Hotline:


Các hoạt động trong gia công cơ khí như tiện, phay, khoan, bào, cắt kim loại đều sinh ra nhiệt, điều này sẽ làm giảm tuổi thọ của dụng cụ cắt, làm phôi biến dạng. Vậy việc sử dụng phương pháp làm mát và dung dịch làm mát hay còn gọi là dung dịch tưới nguội sẽ quyết định rất lớn đến hiệu quả khi gia công, góp phần gia tăng tuổi thọ của dụng cụ cắt, giảm độ biến dạng bề mặt của phôi, tăng độ bóng, độ nhám bề mặt, loại bỏ phoi ra khỏi khu vực gia công.
Các hoạt động trong điều kiện khô và việc sử dụng thổi khí luôn luôn được khuyến nghị để đẩy các phoi ra khỏi khu vực gia công để tránh gây ra sự cố vỡ dụng cụ cắt kim loại và các vấn đề với bề mặt chi tiết gia công. Trong các trường hợp bắt buộc, chúng ta sẽ phải sử dụng dung dịch tưới nguội làm mát khu vực gia công để hạn chế các tác hại do nhiệt khi cắt gọt kim loại gây nên, có nhiều chất có thể dùng làm dung dịch trơn nguội, cũng như có nhiều cách bôi trơn tưới nguội.
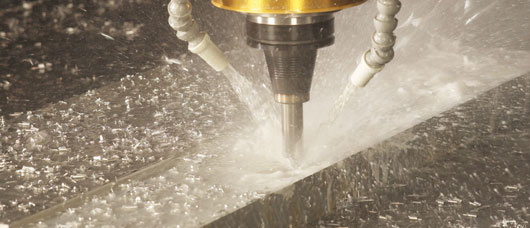
Các yêu cầu của dung dịch làm mát
- Khả năng giải nhiệt tốt
- Khả năng bôi trơn tốt, có độ nhờn cao (tăng cường hệ số bôi trơn giảm ma sát).
- Khả năng bảo vệ bề mặt chi tiết chống ăn mòn, ôxy hóa.
- Đảm bảo điều kiện vệ sinh trong lao động, không gây độc hại cho môi trường.
- Không tạo bọt trong điều kiện xịt với áp lực cao
Tác dụng của dung dịch tưới nguội
- Làm giảm nhiệt tại vùng cắt, giảm ma sát giữa phoi và dao, giữa dao và chi tiết gia công.
- Bôi trơn được các bề mặt gia công.
- Làm cho quá trình biến dạng dẻo diễn ra dễ dàng hơn nên giảm công tiêu hao trong quá trình gia công.
- Làm nguội dụng cụ cắt và chi tiết gia công, nâng cao tuổi bền của dao.
- Cuốn được phoi ra khỏi vùng cắt.
Các nguyên tắc đối với gia công tiện khi sử dụng dung dịch tưới nguội
- Khi tiện liên tục: chúng ta nên sử dụng dung dịch tưới nguội cho tất cả các vật liệu.
- Nếu tiện không liên tục (tiện va đập, vật liệu không đều): chúng ta nên sử dụng làm mát ở dạng khô (không tưới dung dịch) cho các nhóm vật liệu: P (thép); M (inox); K (gang) và H (vật liệu cứng: thép tôi, gang tôi, gang trắng).
- Luôn luôn sử dụng dung dịch tưới nguội làm mát cho 2 nhóm vật liệu: S (hợp kim chịu nhiệt cao: hợp kim Titan; Inconel;…) và nhóm N (vật liệu mềm: nhôm; đồng; phi kim).
- Khi gia công Inox Duplex, trong trường hợp cắt không liên tục: cả hai trường hợp sử dụng dung dịch làm mát và làm mát khô đều được xem xét. Tùy vào các biến khác trong quá trình gia công, kết quả tốt nhất đôi khi sử dụng dung dịch làm mát.
Tùy theo vật liệu của chi tiết gia công kim loại (phay, tiện, khoan, mài-cà, taro,…) có các dung dịch trơn nguội khác nhau
- Khi gia công nhôm và hợp kim nhôm người ta thường dùng dung dịch trơn nguội là dầu hỏa, dầu thông và dầu hỗn hợp
- Khi gia công các chi tiết bằng vật liệu dòn hoặc bằng các kim loại và hợp kim của kim loại màu khác người ta thường không dùng dung dịch trơn nguội
- Khi gia công thép nguời ta có thể dùng nhiều loại dung dịch trơn nguội nhưng phổ biến hơn cả là dung dịch Emunxi tức là dung dịch của Emunxon và nước. Emunxon gồm 70-80% dầu khoáng, 18-20% xà phòng, 2-5% rượu và 2-5% nước.
Trong một số trường hợp người ta dùng dầu khoáng sunphophedon và dầu khoáng có 5% mỡ.
Các phương pháp tưới nguội
Tùy theo tính chất gia công, tốc độ cắt, chiều sâu cắt mà người ta có nhiều phương pháp tưới nguội khác nhau.
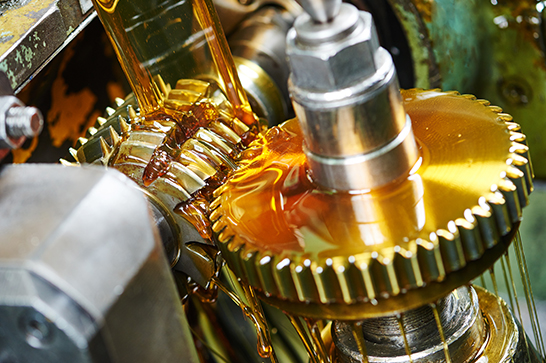
Phương pháp bôi trơn gián đoạn bằng tay
Theo phương pháp này thì dung dịch trơn nguội sẽ được đưa vào vùng cắt bằng dụng cụ thủ công như bình xịt, cọ quét. Dung dịch trơn nguội lúc này chủ yếu là bội trơn, và chỉ giải nhiệt một phần chớ không làm nguội vùng cắt như các phương pháp khác. Phương pháp này thường được áp dụng cho phương pháp gia công bào, khoan lỗ và khi cắt ren trong gia công nguội.
Phương pháp dòng chảy tự do
Ở phương pháp tưới nguội dòng chảy tự do thì dung dịch trơn nguội sẽ được cấp đến vùng cắt dưới dạng một dòng chảy không có áp suất tưới từ trên xuống, cung cấp nhờ vào một bơm cấp hoặc một bễ chứa đặt trên cao. Phương pháp này dùng để bội trơn và làm nguội cho vùng cắt với chế độ cắt thấp, và thường được dùng trong các phương pháp gia công thông thường với hình thức gia công đơn chiếc, thiết bị gia công thiếu bô phận che chắn.
Phương pháp dòng chảy với áp suất cao
Dung dịch trơn nguội được cấp vào vùng cắt với áp suất và vận tốc cao, nhờ vào một bơm cấp có áp suất cao, dòng chảy được phun từ mọi phía có khả năng đến tất cả các vị trí trong vùng cắt nên khả năng làm mát và bội trơn vùng cắt tốt. Phương pháp tưới nguội dòng chảy với áp suất cao thường được dùng trong tất cả các phương pháp gia công với chế độ cắt cao, nhưng phải có thiết bị che chắn và thu hồi dung dịch trơn nguội cho tốt.
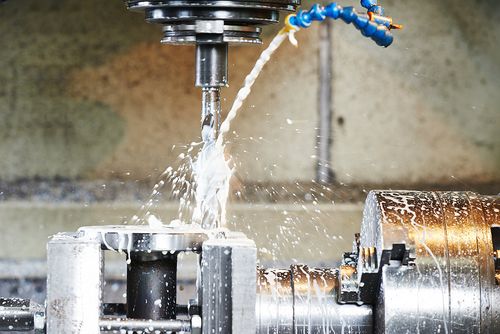
Phương pháp phun bằng thiết bị chuyên dùng
Trong phương pháp tưới nguội phun với thiết bị chuyên dùng thì dung dịch trơn nguội sẽ được cấp vào vùng cắt dưới dạng sương mù nhờ vào một vòi phun khí nén có áp suất cao thổi ngang qua miệng phun dung dịch tưới nguội, nhờ tưới nguội dưới dạng sương mù nên khả năng thấm vào các vị trí của vùng cắt và khả năng làm nguội cao hơn, làm tăng tuổi thọ của dao. Phương pháp này được dùng trong các trường hợp gia công với chế độ cắt rất cao và vật liệu khó gia công.
Tin liên quan
 Cảm biến gốm kim loại hóa – Giải pháp đo độ dày sợi dệt chi phí thấp thay thế cảm biến quang
 Gia Công CNC Trong Ngành Y Tế: Ứng Dụng, Ưu Điểm Và Xu Hướng Tương Lai
Trong thời đại y học hiện đại, gia công CNC y tế (Medical CNC Machining) đã trở thành một trong những công nghệ cốt lõi trong sản xuất thiết bị và dụng cụ y tế. Đây là phương pháp sử dụng máy CNC (Computer Numerical Control) để chế tạo dụng cụ phẫu thuật, implant, thiết bị chẩn đoán và linh kiện y tế với độ chính xác cực cao, đạt tới micron-level (±0.001 mm).
 Gia Công CNC Hàng Không Vũ Trụ: Xu Hướng, Ứng Dụng Và Tầm Quan Trọng
Ngành hàng không vũ trụ toàn cầu hiện có giá trị hơn 800 tỷ USD, là một trong những lĩnh vực dẫn đầu về đổi mới công nghệ. Để sản xuất máy bay, tàu vũ trụ và các hệ thống liên quan, các nhà sản xuất luôn cần đến gia công CNC (CNC machining) – một giải pháp gia công chính xác, linh hoạt và đáng tin cậy.
 AI Trong Gia Công CNC: Xu Hướng Tất Yếu Của Sản Xuất Thông Minh
Trong suốt lịch sử phát triển, gia công CNC (Computer Numerical Control machining) đã trải qua nhiều bước tiến vượt bậc – từ những chiếc máy lập trình bằng băng đục lỗ sơ khai đến những hệ thống đa trục tốc độ cao tích hợp phần mềm CAD/CAM hiện đại.
 Gia Công CNC ceramic: Vật Liệu, Quy Trình, Ứng Dụng và Xu Hướng Công Nghệ Mới
Trong nhiều thập kỷ qua, ceramic kỹ thuật đã trở thành một phần không thể thiếu trong công nghiệp hiện đại. Không chỉ xuất hiện trong đồ gia dụng truyền thống, ceramic còn giữ vai trò quan trọng trong hàng không vũ trụ, y tế, điện tử, ô tô và năng lượng.
 Phay Góc: Nguyên Lý, Ứng Dụng và Kinh Nghiệm Thực Tiễn
Trong lĩnh vực gia công CNC (CNC machining), phay là một trong những nguyên công đa năng nhất. Các kỹ thuật như face milling (phay mặt) hay end milling (phay ngón) thường được sử dụng để tạo bề mặt phẳng hoặc biên dạng phức tạp. Tuy nhiên, khi cần gia công cạnh vát (bevel), rãnh chữ V, chamfer hay mặt nghiêng, thì Angle Milling (phay góc) chính là giải pháp hiệu quả.
 So Sánh Face Milling và End Milling: Hiểu Đúng Để Lựa Chọn Đúng Trong Gia Công Cơ Khí
Trong lĩnh vực gia công cơ khí chính xác, phay (milling) là một trong những nguyên công phổ biến nhất. Với sự phát triển mạnh mẽ của CNC machining, kỹ thuật phay ngày càng được ứng dụng rộng rãi trong nhiều ngành công nghiệp từ ô tô, hàng không, y tế cho đến điện tử.
 Đúc Kim Loại và Gia Công Cơ Khí: So Sánh Chi Tiết, Ưu Nhược Điểm và Ứng Dụng Thực Tế
Trong ngành sản xuất công nghiệp, việc lựa chọn công nghệ chế tạo kim loại đóng vai trò quyết định đến chất lượng sản phẩm, chi phí sản xuất và hiệu quả kinh doanh. Hai phương pháp phổ biến và thường được so sánh nhiều nhất là đúc kim loại (casting) và gia công cơ khí (machining/CNC machining).
 Gia công phay rãnh (Slot Milling): Quy trình, dụng cụ và ứng dụng trong sản xuất hiện đại
Gia công phay rãnh (Slot Milling) là một trong những phương pháp gia công cơ khí chính xác quan trọng, được sử dụng để tạo ra các rãnh, then, hoặc hốc trên chi tiết. Bằng cách sử dụng dao phay có nhiều lưỡi cắt quay với tốc độ cao, quá trình phay rãnh có thể thực hiện được trên nhiều loại vật liệu từ thép, hợp kim nhôm, titan cho tới nhựa kỹ thuật.
 So Sánh Tiện CNC Và Phay CNC – Kiến Thức Toàn Diện Cho Gia Công Cơ Khí Chính Xác
Trong ngành gia công cơ khí chính xác, tiện CNC (CNC Turning) và phay CNC (CNC Milling) là hai công nghệ then chốt. Cả hai đều thuộc nhóm gia công cắt gọt kim loại sử dụng máy CNC (Computer Numerical Control – điều khiển số bằng máy tính), giúp đảm bảo độ chính xác cao, tăng năng suất và giảm thiểu sai sót.