Hotline:


Trong gia công CNC, một số bộ phận thường cần phải taro, vậy chính xác thì taro trong CNC là gì? Tóm lại, nó bao gồm việc vặn vòi vào lỗ đế của bộ phận cần khoan để tạo ra đường ren cần thiết. Gia công taro là một quy trình cắt ren rất hiệu quả, năng suất, tiết kiệm chi phí và đơn giản, đặc biệt đối với các ren nhỏ. Ngoài ra, nó còn có thể tạo ren trên đai ốc. Taro có thể được sử dụng trong các ngành công nghiệp khác nhau, bao gồm sản xuất hàng không vũ trụ, ô tô và thiết bị y tế.
Gia công CNC bằng taro là gì?
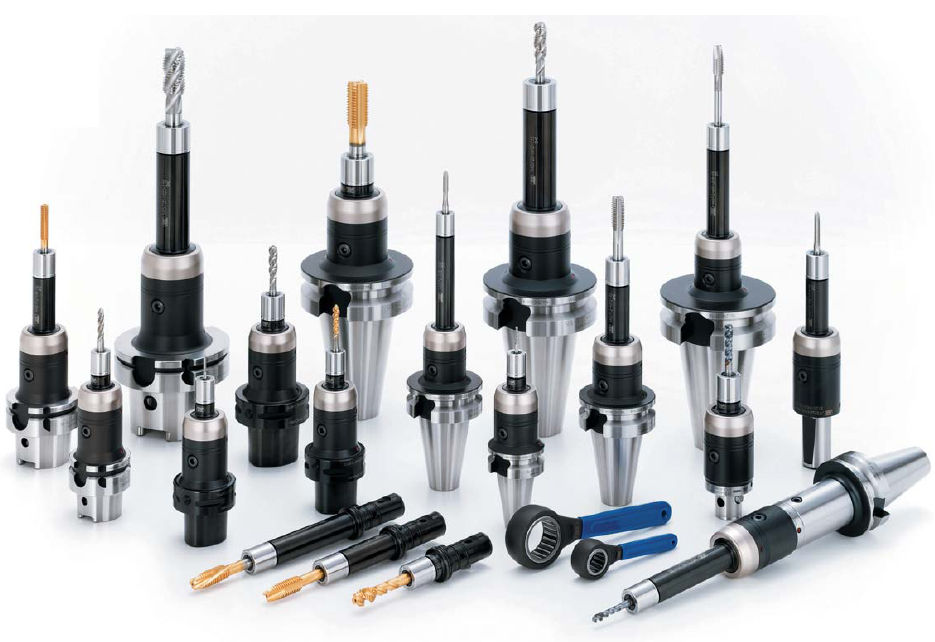
Gia công CNC bằng taro là một quy trình sản xuất phổ biến và hữu ích cho các ren bộ phận. Nó tạo ra ren bên trong một lỗ, lỗ này phải được khoan bằng taro và vát ở đầu để vít hoặc bu lông luồn vào lỗ. Gia công taro dựa vào máy điều khiển số máy tính (CNC) để lập trình trước và điều khiển. Bằng cách này, nó cắt các ren bên trong một cách hiệu quả và chính xác theo thông số kỹ thuật chính xác.
Taro là công cụ cắt để tạo lỗ ren. Nó tạo thành một cái lỗ và cắt phoi chỉ khi nó di chuyển. Bạn có thể chọn loại thích hợp dựa trên loại lỗ bạn muốn tạo ren. Nhìn chung taro tay và taro máy là hai loại taro điển hình. Taro tay là loại phổ biến nhất, taro tay không đi lẻ mà thường bán theo bộ, 1 bộ đầy đủ gồm 3 cây làm từ thép chất liệu đặc biệt có thể là thép gió hoặc thép carbon y12 tuỳ nhà sản xuất. Đối với các ứng dụng CNC hoặc công việc gia công thủ công, hãy chọn taro trợ lực, chẳng hạn như taro điểm xoắn ốc (tao taro mũi súng hoặc taro mũi bò), taro taro sáo xoắn ốc (súng), taro định hình hoặc taro cuộn, v.v.
Quy trình khai thác CNC hoạt động như thế nào?
Việc khai thác chỉ có thể được thực hiện trong một lỗ được tạo trước. Vì vậy, cần phải thực hiện thao tác khoan để tạo lỗ trên chi tiết. Sau khi khoan xong các lỗ, các bộ phận đã sẵn sàng để khai thác. Phần sau đây sẽ giải thích cách thức hoạt động của quá trình khai thác.
Bước 1: Chọn vòi thích hợp
Trước khi bắt đầu nhấn, trước tiên bạn phải chọn các vòi phù hợp. Các vòi phải được chọn đúng cách để làm cho sợi chỉ chính xác nhất có thể. Khi chọn mũi khoan taro, bạn nên xem xét nhiều yếu tố, bao gồm kích thước vít, đường kính, ren trên mỗi inch, vật liệu và độ khít. Công cụ chạm phải rất quan trọng đối với sự thành công của quá trình chạm.
Bước 2: Thực hiện quá trình khai thác
Sau khi chọn vòi, đã đến lúc bắt đầu quá trình khai thác. Hệ thống cấp phôi tự động thường cấp phôi trong quá trình gia công CNC. Trước khi vận hành, người vận hành nên đặt trung tâm gia công CNC ở tốc độ thích hợp và đảm bảo dụng cụ khai thác được đặt ở độ sâu cần thiết. Quá trình khai thác có thể bắt đầu sau khi hoàn tất cài đặt của trung tâm gia công.
Trung tâm tiện có thể xoay các bộ phận trong suốt quá trình. Chúng tôi khuyên rằng quá trình này nên được thực hiện với tốc độ trục chính chậm hợp lý. Tốt nhất là nên sử dụng phạm vi tốc độ từ 40 đến 60 vòng/phút. Máy tính điều khiển toàn bộ quá trình này và hệ thống sẽ thông báo cho bạn khi thao tác chạm hoàn tất. Sợi bên trong các lỗ được hình thành sau khi khai thác. Do đó, cần phải vát cạnh để loại bỏ các cạnh thô của lỗ.
Cần lưu ý rằng phải luôn sử dụng chất bôi trơn trong khi khoan lỗ và tạo ren một phần. Dầu ngăn chặn âm thanh chói tai do các bộ phận tạo ra. Ngoài ra, nó còn có thể làm phẳng các vết cắt. Và dầu hỗ trợ loại bỏ các mảnh vụn nhỏ khỏi các bộ phận trong suốt quá trình. Dầu cũng ngăn ngừa quá nhiệt của máy khoan.
Các loại mũi taro trong máy tiện CNC
Chọn loại taro phù hợp cho từng ứng dụng là chìa khóa thành công trong bất kỳ hoạt động taro CNC nào. Trong một số trường hợp, có thể phải thử và sai để xác định phương pháp tốt nhất dựa trên máy, dụng cụ giữ và đặc tính của các bộ phận được tạo ren. Ba loại tarô chính được sử dụng để gia công ren CNC: taro điểm xoắn ốc, taro me xoắn ốc và taro dạng cuộn hoặc taro dạng cuộn.
Vòi điểm xoắn ốc
Mũi taro điểm xoắn ốc là loại mũi taro được sử dụng phổ biến nhất để gia công ren CNC. Chúng có một đầu nhọn và hai rãnh xoắn ốc quấn quanh vòi để cắt ren và thoát phoi. Đầu nhọn cho phép vòi tự khởi động trong lỗ khoan trước. Mũi taro điểm xoắn ốc có thể được sử dụng cho hầu hết các ứng dụng ngoại trừ việc taro xuyên qua các lỗ hoặc vào các lỗ mù.
Vòi sáo xoắn ốc
Taro me xoắn ốc cũng có me xoắn ốc để cắt ren và loại bỏ phoi. Tuy nhiên, chúng có đầu phẳng thay vì đầu nhọn. Đầu phẳng cung cấp nhiều lưỡi cắt hơn, cho phép cắt nhanh hơn và thoát phoi cao hơn. Mũi taro dạng xoắn ốc rất phù hợp để tarô xuyên qua các lỗ, lỗ mù và các vật liệu cứng mà việc tích tụ phoi là mối lo ngại. Tuy nhiên, chúng yêu cầu lỗ khởi động được tạo ren sẵn để giúp dẫn hướng tarô.
Vòi dạng khuôn hoặc cuộn
Taro dạng khuôn hoặc tarô cuộn được sử dụng cho các hoạt động taro ren với khối lượng lớn. Thay vì cắt ren như taro thông thường, taro định hình sử dụng ren cứng để dịch chuyển vật liệu và tạo ren trong lỗ. Điều này cho phép họ tarô lỗ nhanh hơn nhiều trong khi vẫn tạo ra các sợi chất lượng cao. Các lỗ được gia công bằng taro định hình có bề mặt hoàn thiện tốt hơn và độ chính xác về kích thước chặt chẽ hơn. Việc lăn vật liệu giúp loại bỏ các mảnh vụn bị cắt và để lại dòng hạt lộ ra xung quanh sợi.
Các loại quy trình khai thác CNC
Quá trình gia công ren CNC có thể được tối ưu hóa bằng cách chọn loại gia công ren thích hợp cho các tính năng lỗ, vật liệu và nhu cầu chất lượng của ứng dụng cụ thể. Có một số loại hoạt động khai thác CNC:
Khai thác lỗ
Nó khoét một lỗ xuyên hoàn toàn phôi. Việc khai thác lỗ cho phép chip di tản qua đáy lỗ. Nó thường tạo ra chất lượng ren tốt nhất vì có chỗ cho phoi thoát ra. Mũi taro nhọn và tarô dạng me thường hoạt động tốt cho tarô xuyên lỗ.
Khai thác lỗ mù
Loại này taro một lỗ không thoát ra phía bên kia của phôi. Điều này đòi hỏi các chip phải thoát ra ngoài qua lỗ vào, điều này có thể gây khó khăn cho các vòi lớn hơn. Taro mũi súng hoặc taro sáo xoắn ốc thường được sử dụng để tarô lỗ mù vì chúng thoát phoi tốt hơn. Thao tác gõ nhẹ, rút vòi định kỳ để loại bỏ phoi, có thể được yêu cầu đối với các lỗ mù sâu hơn.
Khai thác cứng nhắc
Vòi được giữ chắc chắn bởi giá đỡ dụng cụ và đầu taro, đồng bộ hóa chuyển động quay và cấp liệu của vòi để phù hợp với tốc độ trục chính. Không có phao dọc trục được cho phép. Điều này mang lại khả năng điều khiển vòi chính xác nhất và có nguy cơ vỡ vòi cao nhất nếu căn chỉnh sai. Tốt nhất là cho các lỗ nông, xuyên qua trên vật liệu mềm hơn.
Khai thác nổi
Vòi được phép cho một lượng nhỏ phao hướng trục đi theo lỗ. Điều này giúp giảm nguy cơ gãy taro ở các lỗ lệch hoặc do phôi chuyển động trong quá trình taro. Tuy nhiên, có thể xảy ra hiện tượng mất kiểm soát và chất lượng ren. Taro ren nổi xử lý các lỗ từ trung bình đến sâu tốt hơn so với taro cứng.
Khai thác đồng bộ hoặc tự đảo ngược
Vòng quay của taro được đảo ngược vào cuối mỗi chu kỳ để đưa tarô ra khỏi lỗ. Điều này giúp tránh việc phải dừng và đảo chiều trục xoay để rút tarô. Nó tiết kiệm thời gian nhưng cần có đầu taro để đảo ngược vòi nhanh chóng mà không làm mất đồng bộ hóa nguồn cấp dữ liệu. Nó thường được sử dụng để khai thác các lỗ xuyên có năng suất cao.
Khai thác Peck
Vòi tiến vào lỗ theo những cú “mạch” ngắn và sau đó rút lại hoàn toàn để loại bỏ phoi trước khi vào lại lỗ. Điều này thường được sử dụng để khai thác lỗ mù ở những nơi khó thoát phoi. Nó giúp ngăn chặn tình trạng kẹt chip nhưng làm giảm năng suất so với việc gõ liên tục.
Khai thác biểu mẫu
Khai thác khuôn sử dụng các mũi taro cứng để dịch chuyển vật liệu để tạo thành các sợi thay vì cắt chúng. Nó cho phép tốc độ khai thác nhanh hơn nhiều và tuổi thọ dụng cụ dài hơn nhưng chỉ phù hợp với một số vật liệu nhất định. Và nó đòi hỏi độ cứng và mô-men xoắn của máy cao hơn.
Ưu điểm và nhược điểm của khai thác CNC
Khai thác CNC là một công nghệ cực kỳ quan trọng để sản xuất nhanh, chính xác, chi phí thấp. Ưu điểm và nhược điểm của việc khai thác CNC như sau:
Thuận lợi:
- Năng suất cao. Khai thác CNC cho phép tốc độ ren nhanh hơn nhiều so với khai thác thủ công. Điều này dẫn đến thông lượng và năng suất cao hơn.
- Chất lượng phù hợp. Khai thác CNC tạo ra các ren bên trong rất ổn định, chất lượng cao với dung sai chặt chẽ. Nó giảm thiểu sự thay đổi giữa các bộ phận.
- Phế liệu và làm lại thấp. Tính nhất quán và khả năng kiểm soát của việc khai thác CNC dẫn đến ít bộ phận bị loại bỏ hoặc làm lại do các vấn đề khai thác.
- Độ lặp lại . Khi các chương trình khai thác CNC đã được tạo, quy trình khai thác tương tự có thể được lặp lại dễ dàng cho các lô bộ phận khác.
- Tính linh hoạt . Khai thác CNC có thể cắt nhiều loại ren ở các kích cỡ và tính năng lỗ khác nhau. Nó xử lý hầu hết các nhu cầu khai thác.
- An toàn . Khai thác CNC loại bỏ người vận hành khỏi quá trình khai thác, giảm khả năng gây thương tích như chấn thương khi gõ tay.
Nhược điểm:
- Chi phí ban đầu cao hơn. Khai thác CNC đòi hỏi một khoản đầu tư ban đầu đáng kể vào máy CNC, đầu khai thác, dụng cụ cắt và thiết bị giữ phôi.
- Lập trình phức tạp. Việc tạo các chương trình CNC cho hoạt động khai thác có thể yêu cầu thời gian lập trình đáng kể, đặc biệt đối với các bộ phận phức tạp. Chương trình bổ sung này làm tăng thêm chi phí.
- Nguy cơ vỡ vòi cao hơn. Tốc độ trục chính cao và lực tiến liên quan đến taro CNC có thể làm tăng nguy cơ gãy taro, đặc biệt là khi bắt đầu tạo lỗ. Điều này có thể làm hỏng các bộ phận và cần phải thay thế dụng cụ.
- Giới hạn ở các lỗ gia công. Khai thác CNC yêu cầu các lỗ phải được gia công trước khi khai thác. Nó không thay thế nhu cầu khoan lỗ trước khi khai thác.
- Thiết lập khó khăn. Thiết lập công việc cho khai thác CNC có thể liên quan đến việc căn chỉnh và cố định chính xác phôi cũng như chọn công cụ cắt thích hợp. Thời gian thiết lập này làm giảm năng suất, đặc biệt đối với các công việc mới.
- Ít linh hoạt hơn. Khi máy CNC đã được lập trình cho chu trình taro, việc sửa đổi chúng một cách nhanh chóng không thể dễ dàng. Khai thác thủ công có thể chuyển đổi nhanh hơn giữa các công việc khác nhau.
Các ứng dụng phổ biến cho khai thác CNC
Khai thác CNC là một quy trình sản xuất được áp dụng rộng rãi được sử dụng trong các ngành công nghiệp ô tô, hàng không vũ trụ, thiết bị y tế, điện tử, thiết bị công nghiệp và hàng tiêu dùng, trong đó các ren bên trong phải được gia công với dung sai chặt chẽ. Tốc độ, độ chính xác và tự động hóa của nó phù hợp với các ngành này.
- Sản xuất phụ tùng ô tô. Khai thác CNC được sử dụng rộng rãi để khai thác ren trong khối động cơ, đầu xi lanh, vỏ hộp số và các bộ phận ô tô khác, nơi yêu cầu khối lượng lớn và độ chính xác.
- Sản xuất linh kiện hàng không vũ trụ. Khai thác CNC tạo ra các ren có dung sai chặt chẽ cần thiết cho kết cấu máy bay, các bộ phận của động cơ phản lực, thiết bị hạ cánh và hệ thống điện tử hàng không. Khả năng lặp lại của khai thác CNC là điều cần thiết cho các ứng dụng hàng không vũ trụ.
- Sản xuất thiết bị y tế. Tất cả mọi thứ từ dụng cụ phẫu thuật, chân tay giả cho đến máy MRI đều dựa vào việc khai thác CNC để tạo ra các đường ren mảnh, chính xác cần thiết cho thiết bị y tế.
- Thiết bị điện tử và viễn thông. Khai thác CNC được sử dụng để khai thác các sợi nhỏ một cách đáng tin cậy trong các linh kiện điện tử và vỏ máy đòi hỏi độ chính xác cao.
- Phụ kiện đường ống nước và van. Năng suất cao của khai thác CNC rất phù hợp để khai thác số lượng lớn ren trong các bộ phận ống nước như phụ kiện đường ống, đầu phun nước và thân van.
- Các thành phần khuôn và khuôn. Các công cụ gia công phức tạp như khuôn phun, dập và khuôn rèn thường sử dụng máy CNC để ren chính xác các chốt đẩy, bu lông lõi và các bộ phận được lắp khác.
- Phụ tùng ngành dầu khí. Thiết bị khai thác và lọc dầu khí sử dụng máy CNC để khai thác đường ống, van, máy bơm, đồng hồ đo và các bộ phận có ren dày khác.
- Quang học. Quang học chính xác như kính thiên văn, kính hiển vi, tia laser và lăng kính sử dụng thao tác khai thác CNC để khai thác ngàm ống kính, vỏ và cơ chế điều chỉnh trong đó cần có độ chính xác ở mức micron.
- Xi lanh khí nén và thủy lực. Các đầu ren và điểm gắn của xi lanh khí nén và thủy lực thường được gia công bằng cách sử dụng taro CNC do số lượng xi lanh được sản xuất lớn.
Sự khác biệt giữa Khai thác và Luồng
Khai thác và tạo ren là hai phương pháp để tạo ren vít, nhưng có một số khác biệt chính giữa chúng:
Khai thác:
- Nó sử dụng các công cụ cắt quay được gọi là vòi để cắt ren trong các lỗ. Mũi taro được quay thủ công hoặc được điều khiển bằng máy (như trong tiện CNC).
- Tạo ren bên trong trong các lỗ. Vòi cắt ren trực tiếp vào lỗ khoan trước.
- Chip được sản xuất và phải được loại bỏ. Việc khai thác sẽ cắt vật liệu ra khỏi lỗ, tạo ra các mảnh vụn phải được sơ tán.
- Thường sử dụng quy trình ba bước: khoan, khai thác và vát cạnh. Các lỗ được khoan trước và sau đó khai thác. Một bước vát cạnh tùy chọn có thể làm mờ lối vào ren.
- Có xu hướng chậm hơn so với việc xâu chuỗi vì nó loại bỏ vật liệu. Hành động cắt giới hạn tốc độ xoay mũi taro và tiến vào lỗ.
- Nó có thể tạo ra các sợi yếu hơn một chút do vật liệu bị mất trong quá trình cắt. Mặc dù vẫn khá mạnh đối với hầu hết các ứng dụng.
- Yêu cầu thay thế hoặc mài lại thường xuyên các vòi bị mòn. Các cạnh cắt của vòi bị xỉn màu theo thời gian và quá trình sử dụng.
Luồng:
- Sử dụng khuôn để tạo hình vật lý các sợi trên bề mặt hình trụ như bu lông, đinh tán hoặc thanh. Khuôn được quấn quanh bề mặt và ép để tạo dấu ấn.
- Tạo ren ngoài lên trục. Các sợi được hình thành trên đường kính ngoài của phôi.
- Tạo ren thông qua sự dịch chuyển của vật liệu thay vì cắt. Không có chip được tạo ra trong quá trình phân luồng. Vật liệu được di chuyển để tạo thành các chủ đề.
- Thông thường, quy trình gồm một hoặc hai bước: mài/tiện phôi, sau đó cắt ren. Không cần khoan lỗ trước. Chỉ cần chuẩn bị bề mặt trục.
- Nó có thể hoạt động ở tốc độ cao hơn nhiều so với việc khai thác vì không xảy ra hiện tượng cắt. Điều này dẫn đến tỷ lệ sản xuất cao hơn.
- Tạo ra các sợi chắc chắn hơn vì không có vật liệu nào bị loại bỏ. Đường kính đầy đủ của trục vẫn còn.
- Khuôn có tuổi thọ cao hơn nhiều so với vòi vì chúng không phải là vật liệu cắt. Cuối cùng, chúng yêu cầu thay đổi kích thước nhưng không thường xuyên như thay thế vòi.
- Thường yêu cầu đường kính trống hơi lớn hơn một chút để cho phép dịch chuyển vật liệu. Phải để lại thêm hàng để xâu chuỗi.
Taro cắt ren trong trong các lỗ trong khi ren tạo thành ren ngoài trên trục. Việc khai thác thường chậm hơn và tạo ra các sợi yếu hơn một chút nhưng có độ chính xác cao hơn. Luồng hoạt động nhanh hơn và tạo ra các luồng mạnh hơn nhưng có độ chính xác thấp hơn một chút. Các yêu cầu ứng dụng cụ thể chỉ ra phương pháp nào hoặc sự kết hợp của cả hai phương pháp nào là phù hợp nhất.
Mẹo để đạt được kết quả tối ưu khi khai thác CNC
Dưới đây là một số mẹo để đạt được kết quả tối ưu khi khai thác CNC:
- Chọn Nhấn thích hợp. Chọn mũi taro được thiết kế đặc biệt cho kích thước ren, tính năng lỗ và vật liệu phôi. Đối với vật liệu cứng, hãy xem xét vòi cacbua. Đối với khối lượng lớn, thao tác chạm biểu mẫu có thể hữu ích.
- Giữ phôi chắc chắn. Kẹp chặt phôi gia công vào một kẹp hoặc vật cố định để tránh dịch chuyển trong quá trình taro. Sử dụng đồ gá hoặc tấm góc nếu chạm vào một góc. Rung phôi sẽ dẫn đến chất lượng ren kém hoặc gãy taro.
- Tính toán tốc độ trục chính thích hợp. RPM của trục chính phải đủ cao để tarô lỗ một cách hiệu quả nhưng không quá cao đến mức làm tarô yếu đi hoặc quá nóng. Sử dụng khuyến nghị của nhà sản xuất vòi dựa trên kích thước và chất liệu vòi.
- Đặt tốc độ nạp phù hợp. Tốc độ tiến dao kiểm soát tốc độ mũi taro tiến vào lỗ. Nó phải đủ chậm để cho phép thoát chip và ngăn chặn quá tải vòi. Nhưng quá chậm và năng suất sẽ bị ảnh hưởng. Nguồn cấp dữ liệu và tốc độ làm việc cùng nhau.
- Cung cấp bôi trơn và làm mát. Chất lỏng hoặc dầu khai thác giúp bôi trơn vòi, giảm nhiệt, chống gỉ và loại bỏ phoi. Đối với các lỗ mù, bơm chất lỏng khai thác có thể giúp đẩy chất lỏng vào lỗ. Sử dụng chất lỏng hòa tan trong nước cho hầu hết các vật liệu.
- Peck Tapping cho các lỗ mù. Rút vòi hoàn toàn ra khỏi lỗ theo định kỳ để loại bỏ phoi thay vì cắt liên tục một lần. Điều này giúp ngăn chặn sự tích tụ chip trong các lỗ mù, nơi việc sơ tán khó khăn. Nó làm giảm tình trạng quá tải của vòi.
- Thực hiện theo các khuyến nghị về độ sâu ren tối thiểu. Chạm vào các lỗ sâu hơn độ sâu tối thiểu được khuyến nghị dựa trên đường kính ren khi có thể. Các chủ đề sâu hơn có mức độ tương tác cao hơn và mạnh mẽ hơn. Chúng cũng cho phép có nhiều sai số hơn nếu gõ nhẹ ra khỏi đường vuông góc.
- Kiểm tra chất lượng ren lỗ đã khai thác. Sử dụng thước đo đi/không đi để xác minh tỷ lệ phần trăm lỗ ren đáp ứng kích thước ren thích hợp và giới hạn tarô chấp nhận được. Điều này phát hiện các vấn đề tiềm ẩn trước khi có quá nhiều phần được hoàn thành.
Tin liên quan
 Cảm biến gốm kim loại hóa – Giải pháp đo độ dày sợi dệt chi phí thấp thay thế cảm biến quang
 Gia Công CNC Trong Ngành Y Tế: Ứng Dụng, Ưu Điểm Và Xu Hướng Tương Lai
Trong thời đại y học hiện đại, gia công CNC y tế (Medical CNC Machining) đã trở thành một trong những công nghệ cốt lõi trong sản xuất thiết bị và dụng cụ y tế. Đây là phương pháp sử dụng máy CNC (Computer Numerical Control) để chế tạo dụng cụ phẫu thuật, implant, thiết bị chẩn đoán và linh kiện y tế với độ chính xác cực cao, đạt tới micron-level (±0.001 mm).
 Gia Công CNC Hàng Không Vũ Trụ: Xu Hướng, Ứng Dụng Và Tầm Quan Trọng
Ngành hàng không vũ trụ toàn cầu hiện có giá trị hơn 800 tỷ USD, là một trong những lĩnh vực dẫn đầu về đổi mới công nghệ. Để sản xuất máy bay, tàu vũ trụ và các hệ thống liên quan, các nhà sản xuất luôn cần đến gia công CNC (CNC machining) – một giải pháp gia công chính xác, linh hoạt và đáng tin cậy.
 AI Trong Gia Công CNC: Xu Hướng Tất Yếu Của Sản Xuất Thông Minh
Trong suốt lịch sử phát triển, gia công CNC (Computer Numerical Control machining) đã trải qua nhiều bước tiến vượt bậc – từ những chiếc máy lập trình bằng băng đục lỗ sơ khai đến những hệ thống đa trục tốc độ cao tích hợp phần mềm CAD/CAM hiện đại.
 Gia Công CNC ceramic: Vật Liệu, Quy Trình, Ứng Dụng và Xu Hướng Công Nghệ Mới
Trong nhiều thập kỷ qua, ceramic kỹ thuật đã trở thành một phần không thể thiếu trong công nghiệp hiện đại. Không chỉ xuất hiện trong đồ gia dụng truyền thống, ceramic còn giữ vai trò quan trọng trong hàng không vũ trụ, y tế, điện tử, ô tô và năng lượng.
 Phay Góc: Nguyên Lý, Ứng Dụng và Kinh Nghiệm Thực Tiễn
Trong lĩnh vực gia công CNC (CNC machining), phay là một trong những nguyên công đa năng nhất. Các kỹ thuật như face milling (phay mặt) hay end milling (phay ngón) thường được sử dụng để tạo bề mặt phẳng hoặc biên dạng phức tạp. Tuy nhiên, khi cần gia công cạnh vát (bevel), rãnh chữ V, chamfer hay mặt nghiêng, thì Angle Milling (phay góc) chính là giải pháp hiệu quả.
 So Sánh Face Milling và End Milling: Hiểu Đúng Để Lựa Chọn Đúng Trong Gia Công Cơ Khí
Trong lĩnh vực gia công cơ khí chính xác, phay (milling) là một trong những nguyên công phổ biến nhất. Với sự phát triển mạnh mẽ của CNC machining, kỹ thuật phay ngày càng được ứng dụng rộng rãi trong nhiều ngành công nghiệp từ ô tô, hàng không, y tế cho đến điện tử.
 Đúc Kim Loại và Gia Công Cơ Khí: So Sánh Chi Tiết, Ưu Nhược Điểm và Ứng Dụng Thực Tế
Trong ngành sản xuất công nghiệp, việc lựa chọn công nghệ chế tạo kim loại đóng vai trò quyết định đến chất lượng sản phẩm, chi phí sản xuất và hiệu quả kinh doanh. Hai phương pháp phổ biến và thường được so sánh nhiều nhất là đúc kim loại (casting) và gia công cơ khí (machining/CNC machining).
 Gia công phay rãnh (Slot Milling): Quy trình, dụng cụ và ứng dụng trong sản xuất hiện đại
Gia công phay rãnh (Slot Milling) là một trong những phương pháp gia công cơ khí chính xác quan trọng, được sử dụng để tạo ra các rãnh, then, hoặc hốc trên chi tiết. Bằng cách sử dụng dao phay có nhiều lưỡi cắt quay với tốc độ cao, quá trình phay rãnh có thể thực hiện được trên nhiều loại vật liệu từ thép, hợp kim nhôm, titan cho tới nhựa kỹ thuật.
 So Sánh Tiện CNC Và Phay CNC – Kiến Thức Toàn Diện Cho Gia Công Cơ Khí Chính Xác
Trong ngành gia công cơ khí chính xác, tiện CNC (CNC Turning) và phay CNC (CNC Milling) là hai công nghệ then chốt. Cả hai đều thuộc nhóm gia công cắt gọt kim loại sử dụng máy CNC (Computer Numerical Control – điều khiển số bằng máy tính), giúp đảm bảo độ chính xác cao, tăng năng suất và giảm thiểu sai sót.