Hotline:


Trong cơ khí, mỗi một nhóm vật liệu có những đặc trưng về tính dễ, khó gia công khác nhau. Do đó, trong gia công tiện chúng ta cần có những cách gia công khác nhau cho mỗi nhóm vật liệu riêng.
1. Tiện thép
Thép có thể được phân loại là thép carbon (không hợp kim), hợp kim thấp và hợp kim cao, tất cả đều ảnh hưởng đến các khuyến nghị gia công tiện.
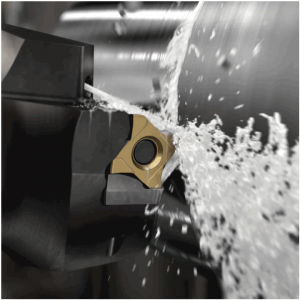
Tiện thép carbon (thép không hợp kim)
Nhóm vật liệu: P1.1
Thép không hợp kim có hàm lượng carbon lên đến 0,55%. Thép carbon thấp (hàm lượng carbon <0,25%) cần được chú ý đặc biệt, do phoi khó bẻ và có xu hướng bị dính dao (vật liệu phôi dính vào mũi dao).
Để phá vỡ và điều khiển phoi, hãy để bước tiến dao cao nhất có thể. Ưu tiên dùng chíp tiện Wiper.
Sử dụng tốc độ cắt cao để tránh tích tụ vật liệu phôi trên mũi dao, có thể ảnh hưởng tiêu cực đến bề mặt gia công. Các cạnh sắc nét và hình dạng cắt sắc sẽ làm giảm xu hướng bị dính dao và ngăn ngừa sự suy giảm của cạnh cắt.
Tiện thép hợp kim thấp
Nhóm vật liệu: P2.x
Khả năng gia công đối với thép hợp kim thấp phụ thuộc vào hàm lượng hợp kim và sự nhiệt luyện (độ cứng). Đối với tất cả các vật liệu trong nhóm này, sự mài mòn phổ biến nhất trên chíp tiện là mòn mặt trước và mòn mặt cạnh. Đối với vật liệu đã nhiệt luyện, biến dạng dẻo cũng là một sự mài mòn phổ biến do nhiệt cao hơn ở vùng gia công.
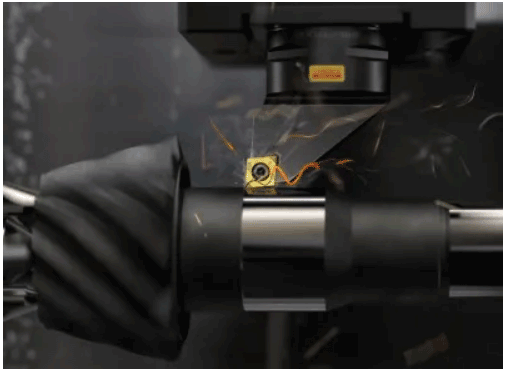
Đối với thép hợp kim thấp ở điều kiện chưa nhiệt luyên, lựa chọn đầu tiên là dòng chíp tiện có lớp phủ và hình học cho thép. Trong các vật liệu đã nhiệt luyện, sẽ có lợi khi sử dụng lớp phủ cứng hơn (loại cho gang, gốm sứ và CBN).
Tiện thép hợp kim cao
Nhóm vật liệu: P3.x
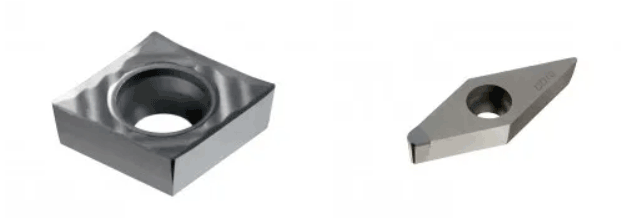
Thép hợp kim cao bao gồm thép carbon với tổng hàm lượng hợp kim trên 5%. Nhóm này bao gồm cả vật liệu mềm và cứng. Khả năng gia công giảm khi hàm lượng hợp kim và độ cứng cao hơn.
Như với thép hợp kim thấp, lựa chọn đầu tiên cho nhóm thép hợp kim cao cũng là dòng chíp tiện có lớp phủ và hình học cho thép.
Thép có hơn 5% nguyên tố hợp kim và có độ cứng trên 450 HB, đòi hỏi thêm yêu cầu về khả năng chống biến dạng dẻo và độ bền của cạnh cắt. Cân nhắc sử dụng dòng chíp tiện cứng hơn (dòng cho gang, gốm sứ và CBN).
2. Tiện inox (thép không gỉ)
Inox (thép không gỉ) có thể được phân loại thành: ferit/mactenxit, Austenit và duplex (Austenitic/Ferit). Mỗi loại đều có các khuyến cáo gia công riêng khi tiện.
Tiện inox (thép không gỉ) Ferit và Mactenxit
Nhóm vật liệu: P5.1
Nhóm inox này được phân loại như là vật liệu thép, do đó kí hiệu phân loại vật liệu là P5.x. Các khuyến cáo gia công chung cho loại vật liệu này là các kiểu chíp tiện có hình học và lớp phủ cho inox (thép không gỉ).
Inox Martensitic có thể được gia công trong điều kiện cứng, đòi hỏi thêm yêu cầu về khả năng chống biến dạng dẻo của chíp tiện. Chúng ta cần cân nhắc sử dụng loại lớp phủ CBN, HRC = 55 và cao hơn.
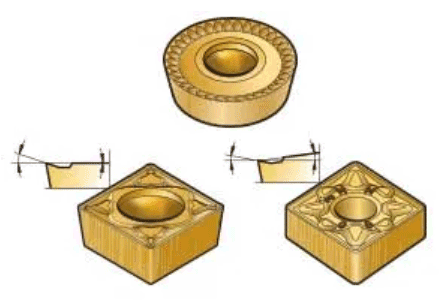
Tiện inox Austenit
Nhóm vật liệu: M1.x và M2.x
Inox (thép không gỉ) Austenit là loại inox phổ biến nhất. Nhóm này cũng bao gồm inox siêu Austenit, được định nghĩa là inox có hàm lượng Ni trên 20%.
Các lớp phủ và hình học được đề xuất là các loại chíp tiện cho inox với các dạng lớp phủ CVD và PVD.
Khi cắt không liên tục, hoặc nơi mà búa phoi hoặc kẹt phoi là cơ chế mài mòn chính, hãy xem xét sử dụng lớp phủ PVD.
Những cân nhắc khác:
- Luôn sử dụng dung dịch tưới nguội để giảm mài mòn mặt trước và biến dạng dẻo, đồng thời chọn bán kính mũi chíp tiện lớn nhất có thể.
- Sử dụng các chíp tiện tròn hoặc các góc tiếp xúc vào nhỏ để tránh mài mòn rãnh.
- Xu hướng dính bẩn hoặc hàn mũi cắt là phổ biến. Cả hai đều ảnh hưởng tiêu cực đến độ bóng bề mặt chi tiết và tuổi thọ của dụng cụ. Sử dụng các cạnh cắt và hình học sắc với mặt sau dương.
Tiện inox (thép không gỉ) duplex (Austenit / Ferit)
Nhóm vật liệu: M3.4
Đối với inox duplex được hợp kim hóa cao hơn, các thiết kế như super- hoặc hyper- được sử dụng. Độ bền cơ học cao hơn làm cho các vật liệu này khó gia công hơn, đặc biệt là khi liên quan đến sinh nhiệt, lực cắt và điều khiển phoi.
Các lớp phủ và hình học được đề xuất là các kiểu lớp phủ CVD và PVD.
Những cân nhắc khác:
- Sử dụng dung dịch tưới nguội để cải thiện khả năng kiểm soát phoi và tránh biến dạng dẻo. Sử dụng các dụng cụ có nguồn cung cấp dung dịch tưới nguội bên trong, tốt nhất là dung dịch tưới nguội chính xác.
- Sử dụng các góc tiếp xúc đi vào nhỏ để tránh mài mòn và hình thành rãnh.
3. Tiện gang
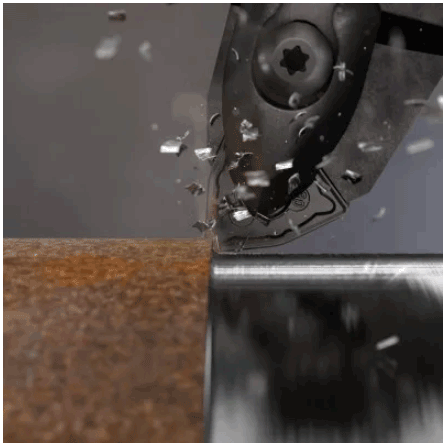
Có năm loại gang chính:
- Gang xám (GCI)
- Gang cầu (Nodular) (NCI)
- Gang dẻo (MCI)
- Sắt graphite nén (CGI)
- Gang dẻo dễ uốn (ADI)
Gang là thành phần Fe-C có hàm lượng Si (1–3%) và hàm lượng C trên 2%. Nó là một vật liệu phoi ngắn với khả năng kiểm soát phoi tốt trong hầu hết các điều kiện.
Đối với phần lớn vật liệu gang, nên sử dụng lớp phủ và hình dạng chíp tiện chuyên dụng cho gang. Nên sử dụng loại gốm (ceramic) và CBN cho gang xám ở tốc độ cắt cao hơn.
4. Tiện siêu hợp kim chịu nhiệt (HRSA)
Siêu hợp kim có độ bền cơ học tuyệt vời và khả năng chống rão (xu hướng chất rắn chuyển động chậm hoặc biến dạng dưới ứng suất) ở nhiệt độ cao. Nó cũng cung cấp khả năng chống ăn mòn và oxy hóa tốt. HRSA có thể được chia thành bốn nhóm vật liệu:
- Nền niken (ví dụ: Inconel).
- Nền sắt.
- Nền coban.
- Hợp kim titan (titan có thể tinh khiết hoặc có cấu trúc alpha và beta).
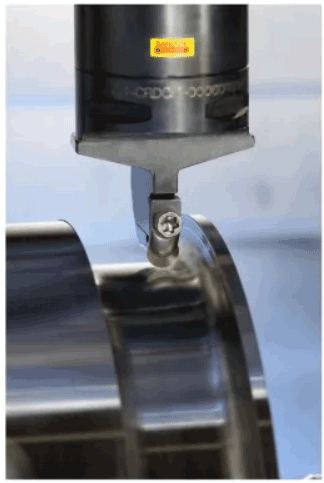
Khả năng gia công của cả HRSA và titan đều kém, đặc biệt là trong các điều kiện lâu năm, đòi hỏi các nhu cầu riêng về dụng cụ cắt. Điều quan trọng là sử dụng các cạnh cắt sắc để ngăn chặn sự hình thành cái gọi là các lớp màu trắng có độ cứng và ứng suất dư khác nhau.
Vật liệu HRSA: Lớp phủ PVD và gốm (ceramic) thường được sử dụng khi tiện vật liệu HRSA. Nên sử dụng các chíp có hình học được tối ưu hóa cho HRSA.
Hợp kim titan: Chủ yếu sử dụng các loại không phủ và phủ PVD. Nên sử dụng các chíp có hình học được tối ưu hóa cho HRSA.
Tiêu chí mài mòn phổ biến ở cả titan và HRSA là độ mòn rãnh cạnh cắt. Thực hiện theo các nguyên tắc sau để có hiệu suất tối ưu khi gia công:
- Chúng ta nên sử dụng góc đi vào nhỏ hơn 45°.
- Sử dụng mối quan hệ chính xác giữa đường kính chíp tiện/bán kính mũi và chiều sâu cắt.
- Khi gia công dốc (ramping) hoặc nhiều đoạn, nên sử dụng chiều sâu cắt cao hơn 0,25 mm (0,0098 inch).
- Phải luôn luôn sử dụng dung dịch tưới nguội khi tiện HRSA và hợp kim titan, bất kể sử dụng vật liệu chíp tiện bằng cacbua hay gốm (ceramic). Khối lượng dung dịch tưới nguội phải cao và được định hướng tốt.
- Khi sử dụng chíp gốm, nên vát mép trước để giảm thiểu nguy cơ bị gờ khi chíp dao đi vào và ra khỏi đường cắt, và để đạt được hiệu suất tối ưu.
5. Tiện vật liệu màu (nhôm)
Nhóm này chứa các kim loại mềm màu, ví dụ: nhôm, đồng đỏ (copper), đồng thau (bronze), đồng xám (brass), hỗn hợp composite kim loại (MMC) và magiê. Khả năng gia công khác nhau tùy thuộc vào các yếu tố hợp kim, xử lý nhiệt và quy trình sản xuất (rèn, đúc, v.v.).
Tiện hợp kim nhôm
Nhóm vật liệu: N1.2
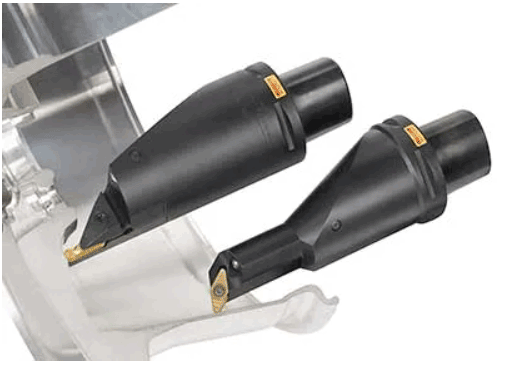
Các chíp tiện có hình dạng cơ bản dương và các cạnh cắt sắc luôn phải được sử dụng khi gia công nhôm. Lớp không phủ và lớp PCD là lựa chọn đầu tiên.
Đối với hợp kim nhôm có hàm lượng Si trên 13%, nên sử dụng PCD, vì tuổi thọ dụng cụ của các loại cacbua (cemented) bị giảm đáng kể.
Dung dịch tưới nguội trong gia công nhôm chủ yếu được sử dụng để thoát phoi.
6. Tiện thép cứng
Tiện thép có độ cứng từ 55 – 65HRC được định nghĩa là tiện chi tiết cứng, và là một phương pháp thay thế hiệu quả về chi phí cho gia công mài. Tiện chi tiết cứng mang lại sự linh hoạt gia công được cải thiện, thời gian dẫn tốt hơn và chất lượng cao hơn.
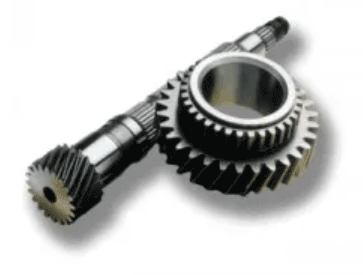
Dòng sản phẩm “Cubic Boron Nitride” (CBN) là vật liệu dụng cụ cắt tốt nhất để tiện chi tiết cứng của vỏ hộp và thép cứng dẫn hướng. Đối với thép mềm hơn 55 HRC, sử dụng gốm (ceramics) hoặc chíp tiện hợp kim thấm các-bon.
Sử dụng loại chíp tiện CBN được tối ưu hóa để tiện chi tiết cứng:
- Đảm bảo máy tốt và kẹp cững vững.
- Sử dụng chiều sâu cắt càng nhỏ càng tốt để đạt được góc tiếp xúc đi vào thấp và chuẩn bị cạnh cắt chính xác để cải thiện tuổi thọ của dụng cụ.
- Sử dụng chíp tiện Wiper để đạt được độ bóng bề mặt tốt nhất.
Tin liên quan
 Cảm biến gốm kim loại hóa – Giải pháp đo độ dày sợi dệt chi phí thấp thay thế cảm biến quang
 Gia Công CNC Trong Ngành Y Tế: Ứng Dụng, Ưu Điểm Và Xu Hướng Tương Lai
Trong thời đại y học hiện đại, gia công CNC y tế (Medical CNC Machining) đã trở thành một trong những công nghệ cốt lõi trong sản xuất thiết bị và dụng cụ y tế. Đây là phương pháp sử dụng máy CNC (Computer Numerical Control) để chế tạo dụng cụ phẫu thuật, implant, thiết bị chẩn đoán và linh kiện y tế với độ chính xác cực cao, đạt tới micron-level (±0.001 mm).
 Gia Công CNC Hàng Không Vũ Trụ: Xu Hướng, Ứng Dụng Và Tầm Quan Trọng
Ngành hàng không vũ trụ toàn cầu hiện có giá trị hơn 800 tỷ USD, là một trong những lĩnh vực dẫn đầu về đổi mới công nghệ. Để sản xuất máy bay, tàu vũ trụ và các hệ thống liên quan, các nhà sản xuất luôn cần đến gia công CNC (CNC machining) – một giải pháp gia công chính xác, linh hoạt và đáng tin cậy.
 AI Trong Gia Công CNC: Xu Hướng Tất Yếu Của Sản Xuất Thông Minh
Trong suốt lịch sử phát triển, gia công CNC (Computer Numerical Control machining) đã trải qua nhiều bước tiến vượt bậc – từ những chiếc máy lập trình bằng băng đục lỗ sơ khai đến những hệ thống đa trục tốc độ cao tích hợp phần mềm CAD/CAM hiện đại.
 Gia Công CNC ceramic: Vật Liệu, Quy Trình, Ứng Dụng và Xu Hướng Công Nghệ Mới
Trong nhiều thập kỷ qua, ceramic kỹ thuật đã trở thành một phần không thể thiếu trong công nghiệp hiện đại. Không chỉ xuất hiện trong đồ gia dụng truyền thống, ceramic còn giữ vai trò quan trọng trong hàng không vũ trụ, y tế, điện tử, ô tô và năng lượng.
 Phay Góc: Nguyên Lý, Ứng Dụng và Kinh Nghiệm Thực Tiễn
Trong lĩnh vực gia công CNC (CNC machining), phay là một trong những nguyên công đa năng nhất. Các kỹ thuật như face milling (phay mặt) hay end milling (phay ngón) thường được sử dụng để tạo bề mặt phẳng hoặc biên dạng phức tạp. Tuy nhiên, khi cần gia công cạnh vát (bevel), rãnh chữ V, chamfer hay mặt nghiêng, thì Angle Milling (phay góc) chính là giải pháp hiệu quả.
 So Sánh Face Milling và End Milling: Hiểu Đúng Để Lựa Chọn Đúng Trong Gia Công Cơ Khí
Trong lĩnh vực gia công cơ khí chính xác, phay (milling) là một trong những nguyên công phổ biến nhất. Với sự phát triển mạnh mẽ của CNC machining, kỹ thuật phay ngày càng được ứng dụng rộng rãi trong nhiều ngành công nghiệp từ ô tô, hàng không, y tế cho đến điện tử.
 Đúc Kim Loại và Gia Công Cơ Khí: So Sánh Chi Tiết, Ưu Nhược Điểm và Ứng Dụng Thực Tế
Trong ngành sản xuất công nghiệp, việc lựa chọn công nghệ chế tạo kim loại đóng vai trò quyết định đến chất lượng sản phẩm, chi phí sản xuất và hiệu quả kinh doanh. Hai phương pháp phổ biến và thường được so sánh nhiều nhất là đúc kim loại (casting) và gia công cơ khí (machining/CNC machining).
 Gia công phay rãnh (Slot Milling): Quy trình, dụng cụ và ứng dụng trong sản xuất hiện đại
Gia công phay rãnh (Slot Milling) là một trong những phương pháp gia công cơ khí chính xác quan trọng, được sử dụng để tạo ra các rãnh, then, hoặc hốc trên chi tiết. Bằng cách sử dụng dao phay có nhiều lưỡi cắt quay với tốc độ cao, quá trình phay rãnh có thể thực hiện được trên nhiều loại vật liệu từ thép, hợp kim nhôm, titan cho tới nhựa kỹ thuật.
 So Sánh Tiện CNC Và Phay CNC – Kiến Thức Toàn Diện Cho Gia Công Cơ Khí Chính Xác
Trong ngành gia công cơ khí chính xác, tiện CNC (CNC Turning) và phay CNC (CNC Milling) là hai công nghệ then chốt. Cả hai đều thuộc nhóm gia công cắt gọt kim loại sử dụng máy CNC (Computer Numerical Control – điều khiển số bằng máy tính), giúp đảm bảo độ chính xác cao, tăng năng suất và giảm thiểu sai sót.