Hotline:


Phay rãnh là một quá trình gia công trong đó dao phay được sử dụng để tạo các rãnh trên phôi. Quá trình này bao gồm việc dao phay có nhiều cạnh cắt thực hiện hoạt động quay và tạo vết cắt trên phôi. Phay rãnh là một quá trình linh hoạt, có khả năng tạo ra nhiều hình dạng và kích thước rãnh khác nhau, khiến nó trở thành một quá trình quan trọng trong nhiều ngành công nghiệp. Những ngành công nghiệp này bao gồm ô tô đến hàng không vũ trụ, từ điện tử đến năng lượng. Phay rãnh rất quan trọng trong việc tạo ra các rãnh then trong các bộ phận máy, cho phép lắp và căn chỉnh chính xác. Phay rãnh là một khía cạnh không thể thiếu trong thế giới gia công.
Phay rãnh là gì?
Phay rãnh là một quá trình gia công được sử dụng để tạo ra các rãnh hoặc hốc trên phôi. Nó liên quan đến việc xoay một dụng cụ cắt hình trụ có các răng ngoại vi hoặc rãnh dọc theo chiều dài của nó vào phôi để loại bỏ vật liệu và tạo ra hình dạng rãnh mong muốn. Các khe này có thể khác nhau về kích thước, hình dạng và độ sâu, tùy thuộc vào thông số kỹ thuật của dự án. Nói chung, các khe hoặc rãnh có thể ngắn hoặc dài, đóng hoặc mở, thẳng hoặc không thẳng, sâu hoặc nông, rộng hoặc hẹp.
Phay rãnh thường được sử dụng trong chế tạo dụng cụ, hàng không vũ trụ, ô tô, thiết bị y tế và các ứng dụng gia công chung để tạo ra các rãnh, hốc, rãnh then trong các bộ phận và linh kiện. Nó cho phép loại bỏ hiệu quả lượng lớn vật liệu khỏi phôi một cách chính xác.
Các tính năng chính của phay rãnh:
- Cung cấp độ chính xác kích thước tuyệt vời và độ lặp lại.
- Sử dụng máy phay ngón quay hoặc máy khoan rãnh làm công cụ cắt. Chúng đi kèm với các rãnh xoắn thẳng, xoắn ốc hoặc biến đổi.
- Tạo các rãnh phay trên máy phay đứng, máy phay ngang hoặc máy phay CNC.
- Đưa dao cắt vào phôi theo chiều dọc, chiều ngang hoặc theo một góc.
- Có khả năng tạo ra các khe có hình dạng sàn phẳng, cong hoặc phức tạp.
Quy trình gia công phay rãnh
Nguyên công phay rãnh cơ bản bao gồm các bước sau:
Bước 1: Chọn dao cắt
Bước đầu tiên là chọn loại dao phay phù hợp cho quá trình gia công. Dựa trên kích thước rãnh, vật liệu của phôi và hình dạng mong muốn, bạn có thể chọn từ dao phay ngón, máy khoan rãnh, dao cắt cạnh & mặt và các dao cắt đặc biệt như dao cắt rãnh chữ T,... Bạn cũng cần chọn độ dài và chiều dài chính xác đường kính của máy cắt.
Bước 2: Chọn thông số cắt
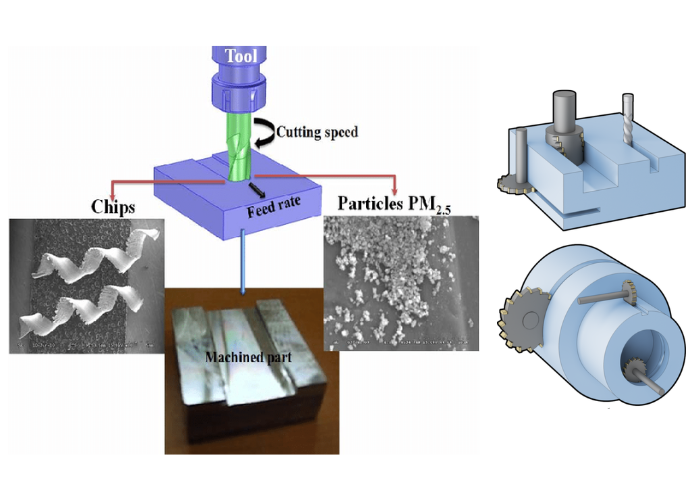
Điều này liên quan đến việc lựa chọn tốc độ cắt, tốc độ tiến dao và độ sâu cắt thích hợp dựa trên vật liệu phôi, vật liệu dụng cụ, kích thước rãnh, độ sâu hướng tâm và hướng trục cũng như các yêu cầu về độ bóng bề mặt. Các thông số tác động trực tiếp đến lực cắt, tuổi thọ dụng cụ, độ rung, sinh nhiệt và độ bóng bề mặt.
Bước 3: Bảo vệ phôi
Phôi phải được kẹp chắc chắn trong êtô, đồ gá của máy phay hoặc trực tiếp lên bàn máy để ngăn chặn bất kỳ chuyển động hoặc rung động nào trong quá trình phay rãnh. Kẹp thích hợp giúp đạt được dung sai chặt chẽ.
Bước 4: Định vị máy cắt
Dụng cụ cắt được đặt ở giữa phôi hoặc được đưa theo chiều ngang hoặc chiều dọc vào phôi tại điểm bắt đầu để phay biên dạng rãnh dựa trên chiến lược đường chạy dao. Độ sâu dọc trục của vết cắt xác định chiều rộng của rãnh.
Bước 5: Bắt đầu cắt
Khi dao đã được định vị, tốc độ trục chính được đặt thành giá trị RPM được tính toán và quá trình làm mát được áp dụng. Chuyển động tốc độ tiến dao bắt đầu phay rãnh đến độ sâu đã lập trình. Độ sâu xuyên tâm của vết cắt kiểm soát độ sâu của rãnh.
Bước 6: Hoàn tất việc cắt
Công cụ tiến triển dọc theo đường chạy dao để hoàn thiện việc gia công các tính năng của rãnh theo chiều dài, độ sâu và độ hoàn thiện cần thiết. Tốc độ tiến dao, RPM và độ sâu cắt có thể được điều chỉnh để kiểm soát quá trình cắt, độ lệch của dụng cụ và độ chính xác của rãnh.
Bước 7: Hoàn thiện và kiểm tra bộ phận
Cuối cùng, phôi đã hoàn thiện được đưa ra khỏi máy, làm sạch và kiểm tra để xác nhận rằng các tính năng của rãnh đã đáp ứng các thông số kỹ thuật thiết kế. Mọi dấu dao hoặc gờ còn lại sẽ bị loại bỏ trong quá trình xử lý hậu kỳ.
Các ứng dụng phay rãnh chính
Phay rãnh đóng một vai trò quan trọng trong vô số ứng dụng sản xuất và tạo mẫu bao gồm:
Bánh răng
- Phay răng bánh răng.
- Cắt trục spline để ăn khớp bánh răng dương.
- Trục và ống lót.
- Cắt các rãnh then thành trục để cố định bánh răng hoặc ròng rọc.
- Phay rãnh dầu vào trục.
- Làm khe hở trên trục trượt.
- Gia công đường dẫn dầu vào ống lót.
Công cụ và đồ gá
- Cắt các rãnh chữ T trong đồ gá lắp, đồ gá và tấm dụng cụ để tạo điều kiện cố định linh kiện.
Phụ tùng điện tử
- Phay rãnh và ren trên bảng mạch.
- Tạo các túi trong tấm bán dẫn.
- Khe phay trong PCB hoặc vỏ điện tử để lắp và lắp linh kiện.
Linh kiện y tế
- Gia công các khe chính xác trong chân tay giả và cấy ghép.
- Cắt rãnh vít chì trong các thiết bị y tế như máy bơm insulin.
Phụ tùng máy bay
- Các tính năng của khe được đưa vào các bộ phận cấu trúc máy bay như sườn, xà ngang và vách ngăn để giảm trọng lượng và sử dụng vật liệu.
Phụ tùng ô tô
- Các vết trưng bày dầu phay trong khối động cơ và đầu xi lanh.
- Cắt lỗ thông hơi làm mát vào rôto và đĩa phanh.
Sản xuất tổng hợp
- Tạo các khe căn chỉnh để nối các tấm hoặc giá đỡ.
- Cắt các cổng thoát nước thành thùng và đúc.
- Khe phay trong khung kết cấu, tấm kết nối, v.v.
Các loại dao phay rãnh điển hình
Có một số loại kỹ thuật phay rãnh, mỗi loại yêu cầu các loại dao cắt khác nhau:
End milling cutter
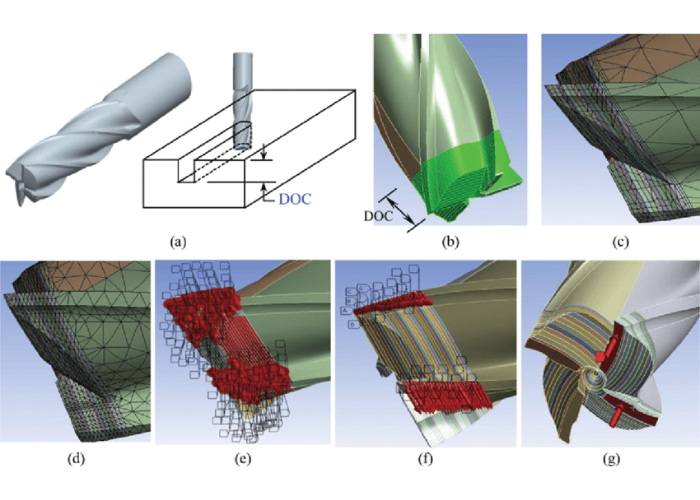
End milling cutter hay dao phay ngón có thiết kế độc đáo với vùng "không hoạt động" ở giữa và kết cấu chuyên dụng cho phép chúng hoạt động tốt trong nhiều mục đích sử dụng phay. Số lượng răng cắt hạn chế ở các cạnh và cạnh ngoài khiến dao phay ngón trở nên lý tưởng cho các nhiệm vụ gia công chính xác, đặc biệt là khi làm việc với các rãnh kín phức tạp. Dao phay ngón có thể xử lý tốt các khe có góc cạnh, cong hoặc thẳng. Chúng là những công cụ cắt khe đa năng có thể tạo các khe kín, cấu hình khe phi tuyến tính và thậm chí cả các khe có độ sâu thay đổi.
Dao phay ngón thường là lựa chọn đầu tiên cho các nhiệm vụ gia công đa dạng, nhờ khả năng xử lý các hốc cụ thể và điều hướng qua các khoảng trống rộng hơn đường kính của dụng cụ. Ngoài ra, chúng có nhiều kích cỡ và vật liệu khác nhau, chịu được lực cắt cao và cắt sâu, triệt tiêu rung động và cải thiện độ bóng bề mặt.
Side milling cutter
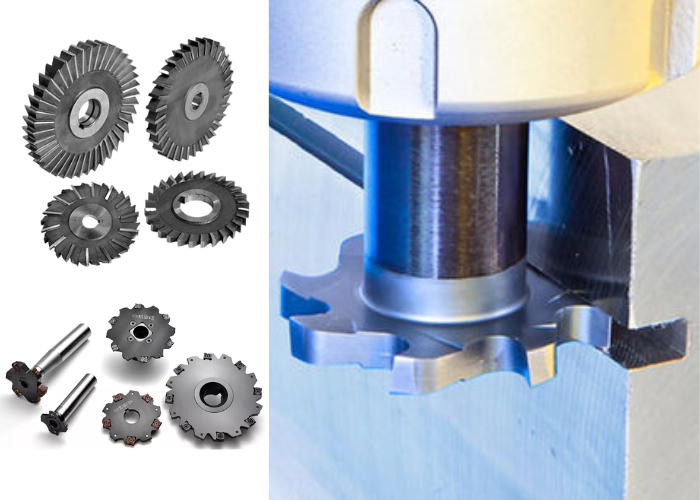
Side milling cutter hay dao phay cạnh rất phù hợp cho nhiều nguyên công phay do khả năng loại bỏ kim loại hiệu quả khỏi các cạnh của phôi. Nó có răng ở cả hai bên hoặc tất cả các bên, ngoài vùng ngoại vi của nó. Được thiết kế đặc biệt để cắt các rãnh và rãnh then, loại dao này có nhiều kiểu dáng khác nhau: dao phay mặt có mặt phẳng, dao phay nửa mặt, dao phay mặt có răng so le và dao phay mặt có răng lồng vào nhau. Các phiên bản khác nhau này đáp ứng các yêu cầu gia công cụ thể. Ngoài ra, dao phay cạnh còn thể hiện tính ổn định và hiệu quả cao khi gia công các rãnh mở, sâu và dài.
Face milling cutter
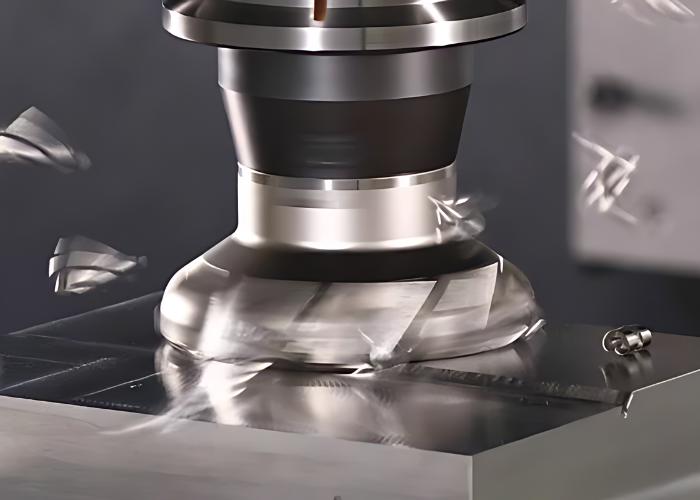
Face milling cutter hay dao phay mặt, với bề mặt phẳng và răng cắt xung quanh chu vi, thường được sử dụng cho các công việc xẻ rãnh yêu cầu tạo rãnh tuyến tính. Trong quá trình xẻ rãnh, dao cắt ăn khớp với phôi để tạo ra rãnh có cạnh thẳng. Mặc dù lý tưởng để tạo các rãnh tuyến tính, dao phay mặt lại có tính hữu dụng hạn chế đối với các rãnh phi tuyến tính hoặc phức tạp hơn do thiết kế của chúng. Bất chấp hạn chế này, dao phay mặt vẫn là một công cụ có giá trị cho các công việc gia công trong đó việc tạo rãnh tuyến tính là cần thiết.
T-Slot milling cutter
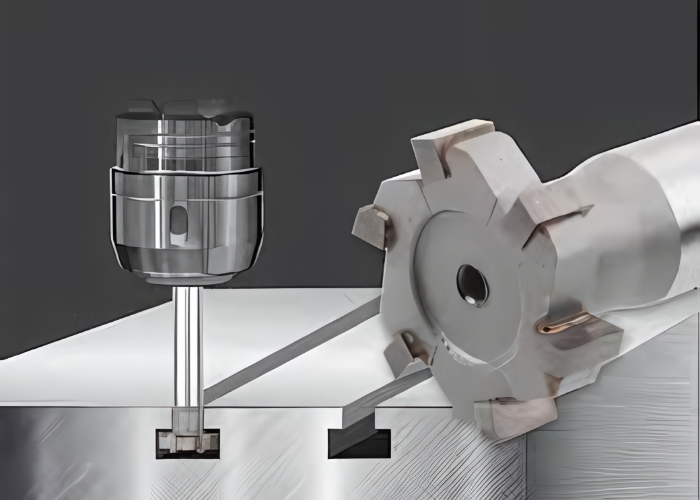
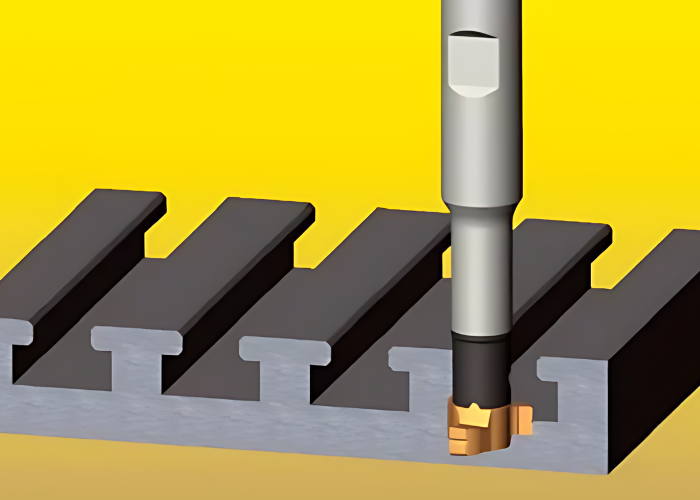
T-Slot milling cutter hay dao phay rãnh chữ T được công nhận nhờ khả năng gia công các rãnh bên kéo dài bên dưới bề mặt vật liệu. Thiết kế đặc biệt của nó làm cho nó cắt các rãnh giống như chữ “T” ngược. Tính linh hoạt của dao phay rãnh chữ T giúp nó có lợi cho các nguyên công cần có rãnh tiếp cận bên dưới bề mặt vật liệu. Khả năng cắt dọc theo trục quay của nó cho phép định vị chính xác các rãnh hình chữ T. Do đó, dao phay rãnh chữ T là một công cụ không thể thiếu cho các quy trình gia công khác nhau yêu cầu loại xẻ rãnh dưới bề mặt này.
Woodruff key slotting cutter
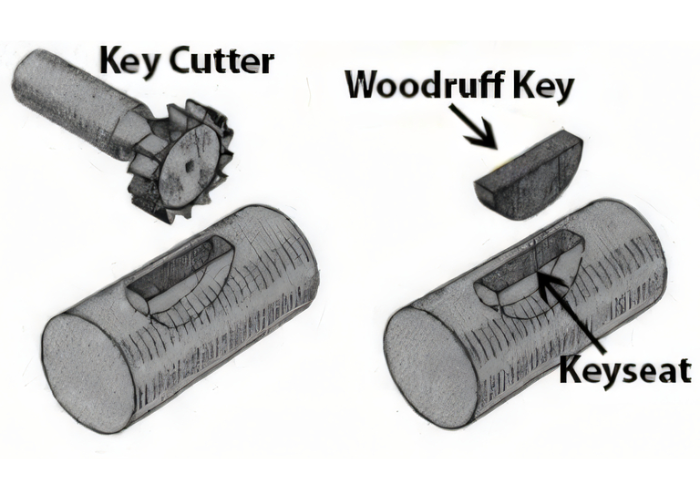
Woodruff key slotting cutter hay dao phay rãnh then bán nguyệt là máy cắt hình tròn có chuôi song song để tạo sự ổn định. Bằng cách phay mặt cắt hình bán nguyệt, họ tạo ra các rãnh có đáy tròn hoặc vuông. Quy trình phay rãnh chốt gỗ mộc mạc bao gồm việc định vị dao cắt trên phôi và điều chỉnh độ sâu để phù hợp với kích thước phím gỗ mộc mạc tiêu chuẩn. Những loại máy cắt này rất quan trọng để tạo ra các rãnh then trong trục. Đối với các ứng dụng cần các khe hẹp, chính xác, máy cắt xẻ rãnh có chiều rộng hẹp kiểu gỗ là lựa chọn được ưa chuộng.
Gang milling cutter
Gang milling cutter hay dao phay Gang vượt trội trong việc tạo ra các rãnh một cách chính xác và hiệu quả bằng cách sử dụng nhiều dao cắt rãnh trên một trục duy nhất. Phương pháp tiếp cận nhiều dao đồng thời này giúp tăng đáng kể năng suất và tiết kiệm thời gian trong gia công rãnh. Ưu điểm độc đáo của nó nằm ở khả năng định hình các khe có thiết kế khác nhau trong một lần chạy. Tuy nhiên, hiệu quả này có nhược điểm là quá trình này tạo ra lực cắt đáng kể. Để tối đa hóa việc sử dụng dao phay nhóm, cả máy công cụ và trục chính đều phải có độ cứng cao.
Kỹ thuật đường chạy dao của phay rãnh là gì?
Kỹ thuật đường chạy dao là các chiến lược được sử dụng để hướng dẫn dao trong quá trình phay rãnh. Lập kế hoạch đường chạy dao hiệu quả có thể nâng cao hiệu suất gia công. Một số kỹ thuật phổ biến bao gồm:
Thông thường
Phay thông thường là đường chạy dao cơ bản nhất để phay rãnh và ví dụ của nó bao gồm các đường cắt thẳng dọc theo trục rãnh. Nó hiệu quả và dễ lập trình, đồng thời tương thích với phần lớn các công cụ cắt.
Tuy nhiên, nó có nhược điểm, chẳng hạn như tạo ra độ rung cao khi xử lý các khe sâu và vật liệu khó gia công. Bởi vì công cụ này liên tục cắt vật liệu nên nó chịu lực hướng tâm cao, dẫn đến sự mất ổn định đối với các vết cắt sâu. Ngoài ra, phương pháp này còn tạo ra nhiệt nhanh.
Sự nhấn chìm
Phay nhấn đề cập đến một quá trình trong đó toàn bộ rãnh được cắt chỉ thông qua các đường cắt dọc trục, tương tự như khoan, nhưng sử dụng dao phay. Mặc dù đây có thể không phải là phương pháp hiệu quả nhất nhưng nó là phương pháp ổn định nhất vì không có lực hướng tâm giúp giảm thiểu độ lệch, độ rung và sinh nhiệt của dụng cụ. Do đó, đây là kỹ thuật được ưu tiên trong các tình huống mà dụng cụ dễ gặp phải bất kỳ vấn đề nào trong số này, bao gồm các trường hợp có phần nhô ra của dụng cụ dài và rãnh khía sâu.
Tuy nhiên, việc nhấn chìm không mang lại bề mặt hoàn thiện chất lượng cao, đặc biệt là trên các thành rãnh. Do đó, việc cắt hoàn thiện bằng cách sử dụng các chiến lược đường chạy dao khác vẫn cần thiết để hoàn tất quy trình.
Trochoit
Phay trochoit là một chiến lược đường chạy dao độc đáo trong đó công cụ vạch ra một lộ trình trochoit. Nó tỏ ra có lợi thế lớn trong phay rãnh nhờ độ ổn định được nâng cao, khả năng cung cấp đủ thời gian làm mát cho các lưỡi cắt và cung cấp không gian rộng rãi để thoát phoi hiệu quả.
Nó cũng hoạt động tốt với các vật liệu khó gia công nhờ lực cắt hướng tâm trung bình thấp hơn. Tuy nhiên, nó đòi hỏi việc lập trình và lựa chọn công cụ phức tạp hơn.
Ưu điểm và nhược điểm của phay rãnh
Giống như bất kỳ quy trình nào, phay rãnh đều có những ưu điểm và nhược điểm.
Ưu điểm của phay rãnh
Khi được áp dụng chính xác, phay rãnh mang lại tốc độ, độ chính xác và tính nhất quán vượt trội cho việc tạo các rãnh. Một số ưu điểm chính của phay rãnh bao gồm:
- Phay rãnh cho phép gia công đơn giản mà không cần điều chỉnh trục chính liên tục, cải thiện độ chính xác và đơn giản hóa quy trình sản xuất.
- Dao phay rãnh có thể gia công các trục gá hàm đặc, thanh dẫn hướng và các bộ phận kim loại phẳng. Những dao phay này tạo điều kiện cho việc tạo hình và tạo rãnh chính xác bằng cách loại bỏ vật liệu một cách hiệu quả thông qua tác động quay.
- Các khe, khoan chính xác với bề mặt hoàn thiện mịn, các góc vuông và kích thước chính xác.
- Dao phay và máy công cụ tiên tiến cho phép tốc độ loại bỏ kim loại rất cao. Phay rãnh hoàn thiện nhanh chóng so với phương pháp thủ công.
- Dao phay cắt rãnh nhanh chóng cắt hầu như mọi khe bên trong/bên ngoài trên tấm, đồ gá, bộ phận và bộ phận.
- Lớp hoàn thiện cao cấp và độ chính xác về kích thước làm giảm quá trình xử lý thứ cấp. Không có vết chìm hoặc biến dạng phổ biến với các quy trình khác.
- Lập trình CNC cho phép các khe có chiều dài, độ sâu, vị trí, chiều rộng vô hạn và hơn thế nữa chỉ với những thay đổi về đường chạy dao. Các quy trình tự động mang lại thời gian quay vòng nhanh và tăng năng suất.
- Phay rãnh thay thế các bộ phận như chìa khóa, chốt và ốc vít, cho phép tích hợp bộ phận.
- Một quy trình phổ quát và linh hoạt có thể tạo ra các cấu hình khe cắm đa dạng.
Nhược điểm của phay rãnh
Nhược điểm của quá trình này là:
- Dao phay có thể bị mòn nhanh chóng, đặc biệt khi phay các vật liệu cứng.
- Một số hình dạng và kích thước rãnh có thể khó đạt được bằng dao phay tiêu chuẩn. Máy cắt chuyên dụng cần thiết cho các khe chuyên dụng sẽ làm tăng thêm chi phí dụng cụ.
- Các chip lớn không ổn định được sản xuất và gây nguy hiểm. Cần quản lý chip tốt.
- Sự sinh nhiệt ở vùng cắt đòi hỏi phải làm mát mạnh mẽ. Sự tích tụ nhiệt nhanh chóng trong dụng cụ và phôi sẽ ảnh hưởng đến tuổi thọ của dụng cụ và chất lượng bộ phận.
- Dễ xảy ra các vấn đề về độ lệch của dụng cụ trong quá trình vận hành xẻ rãnh mạnh mẽ.
- Nó có thể dẫn đến độ rung cao, đặc biệt khi gia công các rãnh sâu hoặc xử lý các vật liệu khó cắt.
- Quá trình cắt liên tục trong phay rãnh tạo ra lực hướng tâm cao, ảnh hưởng đến độ ổn định khi cắt sâu.
Tin liên quan
 Cảm biến gốm kim loại hóa – Giải pháp đo độ dày sợi dệt chi phí thấp thay thế cảm biến quang
 Gia Công CNC Trong Ngành Y Tế: Ứng Dụng, Ưu Điểm Và Xu Hướng Tương Lai
Trong thời đại y học hiện đại, gia công CNC y tế (Medical CNC Machining) đã trở thành một trong những công nghệ cốt lõi trong sản xuất thiết bị và dụng cụ y tế. Đây là phương pháp sử dụng máy CNC (Computer Numerical Control) để chế tạo dụng cụ phẫu thuật, implant, thiết bị chẩn đoán và linh kiện y tế với độ chính xác cực cao, đạt tới micron-level (±0.001 mm).
 Gia Công CNC Hàng Không Vũ Trụ: Xu Hướng, Ứng Dụng Và Tầm Quan Trọng
Ngành hàng không vũ trụ toàn cầu hiện có giá trị hơn 800 tỷ USD, là một trong những lĩnh vực dẫn đầu về đổi mới công nghệ. Để sản xuất máy bay, tàu vũ trụ và các hệ thống liên quan, các nhà sản xuất luôn cần đến gia công CNC (CNC machining) – một giải pháp gia công chính xác, linh hoạt và đáng tin cậy.
 AI Trong Gia Công CNC: Xu Hướng Tất Yếu Của Sản Xuất Thông Minh
Trong suốt lịch sử phát triển, gia công CNC (Computer Numerical Control machining) đã trải qua nhiều bước tiến vượt bậc – từ những chiếc máy lập trình bằng băng đục lỗ sơ khai đến những hệ thống đa trục tốc độ cao tích hợp phần mềm CAD/CAM hiện đại.
 Gia Công CNC ceramic: Vật Liệu, Quy Trình, Ứng Dụng và Xu Hướng Công Nghệ Mới
Trong nhiều thập kỷ qua, ceramic kỹ thuật đã trở thành một phần không thể thiếu trong công nghiệp hiện đại. Không chỉ xuất hiện trong đồ gia dụng truyền thống, ceramic còn giữ vai trò quan trọng trong hàng không vũ trụ, y tế, điện tử, ô tô và năng lượng.
 Phay Góc: Nguyên Lý, Ứng Dụng và Kinh Nghiệm Thực Tiễn
Trong lĩnh vực gia công CNC (CNC machining), phay là một trong những nguyên công đa năng nhất. Các kỹ thuật như face milling (phay mặt) hay end milling (phay ngón) thường được sử dụng để tạo bề mặt phẳng hoặc biên dạng phức tạp. Tuy nhiên, khi cần gia công cạnh vát (bevel), rãnh chữ V, chamfer hay mặt nghiêng, thì Angle Milling (phay góc) chính là giải pháp hiệu quả.
 So Sánh Face Milling và End Milling: Hiểu Đúng Để Lựa Chọn Đúng Trong Gia Công Cơ Khí
Trong lĩnh vực gia công cơ khí chính xác, phay (milling) là một trong những nguyên công phổ biến nhất. Với sự phát triển mạnh mẽ của CNC machining, kỹ thuật phay ngày càng được ứng dụng rộng rãi trong nhiều ngành công nghiệp từ ô tô, hàng không, y tế cho đến điện tử.
 Đúc Kim Loại và Gia Công Cơ Khí: So Sánh Chi Tiết, Ưu Nhược Điểm và Ứng Dụng Thực Tế
Trong ngành sản xuất công nghiệp, việc lựa chọn công nghệ chế tạo kim loại đóng vai trò quyết định đến chất lượng sản phẩm, chi phí sản xuất và hiệu quả kinh doanh. Hai phương pháp phổ biến và thường được so sánh nhiều nhất là đúc kim loại (casting) và gia công cơ khí (machining/CNC machining).
 Gia công phay rãnh (Slot Milling): Quy trình, dụng cụ và ứng dụng trong sản xuất hiện đại
Gia công phay rãnh (Slot Milling) là một trong những phương pháp gia công cơ khí chính xác quan trọng, được sử dụng để tạo ra các rãnh, then, hoặc hốc trên chi tiết. Bằng cách sử dụng dao phay có nhiều lưỡi cắt quay với tốc độ cao, quá trình phay rãnh có thể thực hiện được trên nhiều loại vật liệu từ thép, hợp kim nhôm, titan cho tới nhựa kỹ thuật.
 So Sánh Tiện CNC Và Phay CNC – Kiến Thức Toàn Diện Cho Gia Công Cơ Khí Chính Xác
Trong ngành gia công cơ khí chính xác, tiện CNC (CNC Turning) và phay CNC (CNC Milling) là hai công nghệ then chốt. Cả hai đều thuộc nhóm gia công cắt gọt kim loại sử dụng máy CNC (Computer Numerical Control – điều khiển số bằng máy tính), giúp đảm bảo độ chính xác cao, tăng năng suất và giảm thiểu sai sót.